
- Injection moulage
- Traduit avec IA
Moritz Bittner
Tirage profond compatible avec la salle blanche
Pourquoi les projets de blisters médicaux en bénéficient
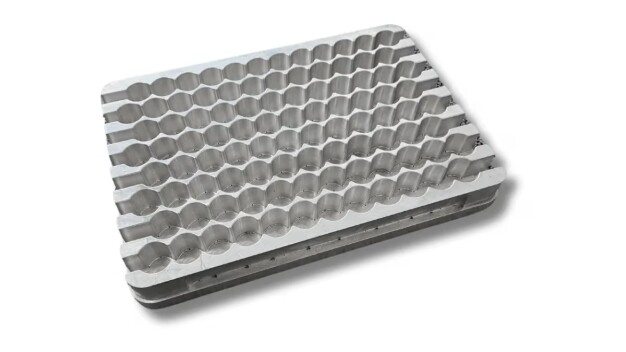
Image d'un outil de thermoformage en aluminium © formary
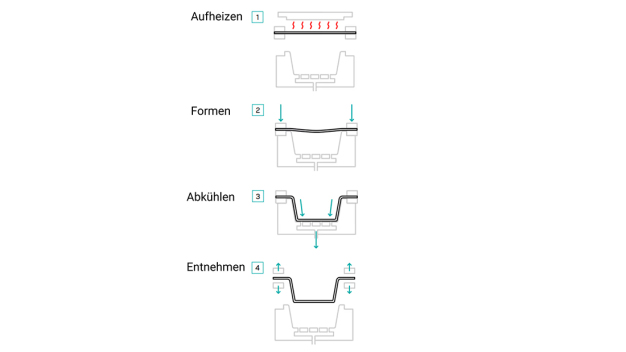
Représentation du processus de thermoformage © formary
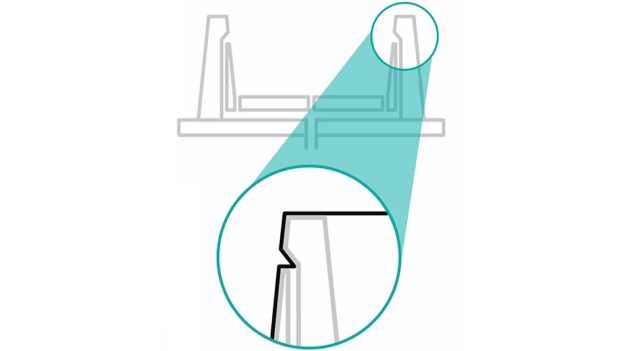
Représentation d'une coupe en onglet © formary
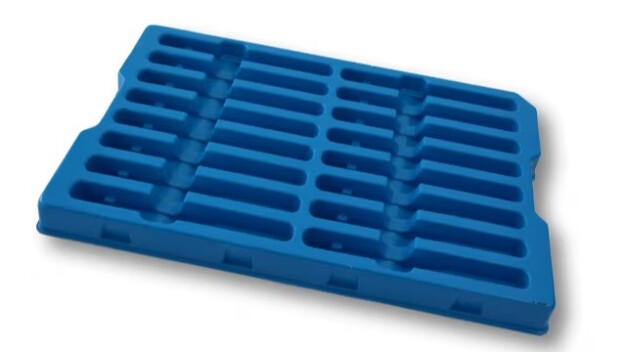
Illustration d'une pochette thermoformée pour kits de diagnostic et de test © formary
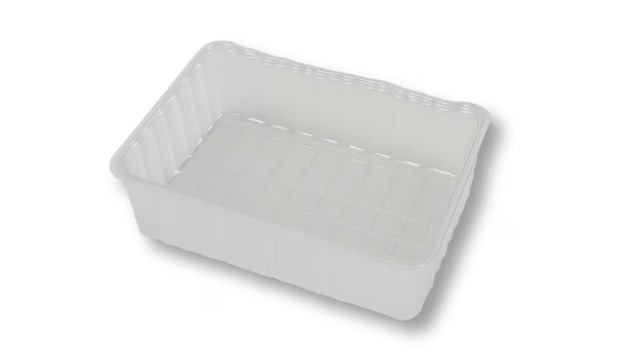
Récipient pour instruments chirurgicaux et matériel consommable en plastique PP © formary
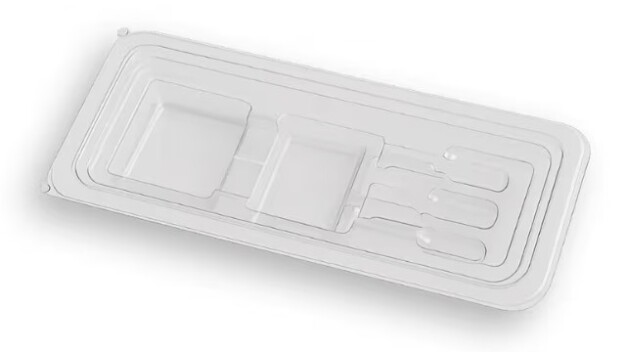
Exemple d'un blister médical pour seringues © formary
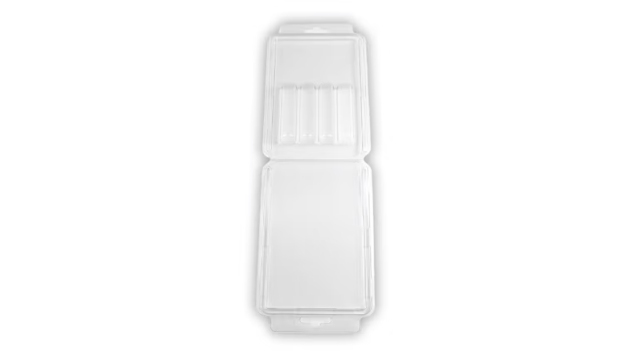
Blister verrouillable en PET-G pour ensembles dentaires © formary
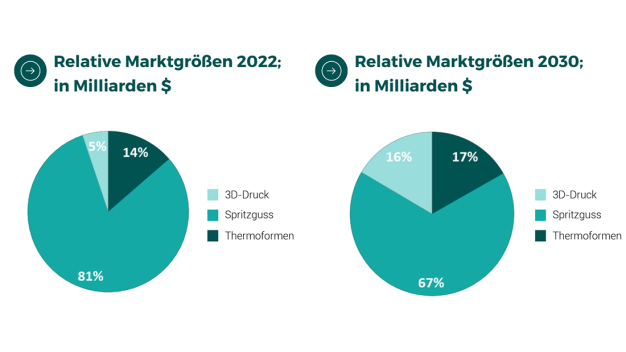
Tailles de marché des procédés de fabrication en plastique © formary
Blisters médicaux thermoformés, tels que les plateaux d'instruments ou les inserts pour seringues, comptent parmi les composants les plus discrets mais aussi les plus exigeants en termes de réglementation dans le domaine de la technologie médicale. En effet, ils doivent non seulement fonctionner mécaniquement, mais aussi maintenir une barrière stérile tout au long de leur durée de vie, c'est-à-dire empêcher l'intrusion de micro-organismes, tout en permettant une extraction stérile lors de l'utilisation. Cela ne commence pas seulement par la stérilisation du produit fini, mais dès l'environnement de fabrication lui-même.
Le thermoformage de plastiques est souvent considéré comme la méthode la plus simple pour des applications moins critiques, tandis que l'injection plastique est vue comme le choix évident pour des dispositifs médicaux exigeants. Cet article montre que cette vision est trop simplifiée. Il décrit comment se déroule concrètement la fabrication en salle blanche de blisters thermoformés, quelles exigences sont posées en matière de matériau et de stérilisabilité, où l'avantage des outils par rapport à l'injection plastique est particulièrement évident, et où la méthode atteint réellement ses limites.
Pourquoi la demande augmente justement maintenant
Le nombre d'interventions chirurgicales ne cesse d'augmenter, tant grâce aux progrès médicaux qu'au vieillissement de la population. Avec chaque intervention supplémentaire, la demande d'instruments et d'implants emballés de manière stérile augmente. Par ailleurs, les dispositifs médicaux tendent à devenir plus petits, plus complexes et plus sensibles. Les cathéters, capteurs et instruments chirurgicaux ont besoin d'un emballage de protection individuel que les solutions standard ne peuvent souvent pas offrir.
Un autre facteur est une tendance perceptible par les opérateurs de salles blanches : les entreprises de MedTech se concentrent de plus en plus sur leur cœur de métier et externalisent le développement et la validation des emballages. Il leur faut donc des partenaires capables de produire de petites séries, des lots pilotes pour des essais cliniques et des produits personnalisés de manière flexible, sans que cela n'affecte le délai de mise sur le marché.
Injection ou thermoformage : deux voies pour le blister médical
Pour la fabrication d'emballages plastiques dans le domaine médical, deux procédés établis sont généralement disponibles : l'injection plastique et le thermoformage, aussi appelé formage thermique. Lors de l'injection, le plastique fondu est injecté sous haute pression dans un moule fermé, permettant des tolérances très strictes et des géométries tridimensionnelles complexes avec des détails souscutanés. En revanche, lors du thermoformage, une plaque ou une feuille de plastique est chauffée puis tirée sur un moule ouvert.
La différence essentielle réside dans l'outil lui-même. Un moule de thermoformage coûte généralement entre 500 et 10 000 euros et est fabriqué en une à deux semaines. Un moule d'injection commence quant à lui autour de 20 000 euros et nécessite au moins dix semaines de fabrication. Le point d'équilibre économique entre les deux procédés se situe habituellement entre 5 000 et 50 000 pièces.
Le fait que cette équation tende de plus en plus à favoriser le thermoformage se manifeste également sur le marché. Selon les prévisions actuelles, le thermoformage progresse à un rythme de 8,1 %, nettement plus rapide que l'injection plastique à 4,8 %. D'ici 2030, la part de marché du thermoformage devrait atteindre 17 %, tandis que l'injection pourrait perdre jusqu'à 14 points de pourcentage, notamment en raison de la croissance du marché de l'impression 3D.
De plus, le thermoformage a également connu une évolution technique. Avec la méthode à double feuille, où deux feuilles de plastique sont chauffées simultanément puis déformées en une cavité fermée, il est aujourd'hui possible de réaliser des géométries qui étaient autrefois réservées à l'injection. Des pièces visibles de haute qualité, semblables à des pièces de classe A, sont désormais thermogénérées, pas seulement des plateaux simples. Et lorsqu'un moule de thermoformage est fabriqué en série à partir de matériaux comme l'aluminium, il peut être mis à l'échelle pour des volumes très importants, atteignant plusieurs centaines de milliers d'unités, sans nécessiter de retouches.
Il convient toutefois de relativiser ces chiffres dans le domaine médical. L'injection plastique continuera à jouer un rôle central dans un avenir proche. La tendance la plus probable n'est pas une substitution totale, mais une transition progressive vers le thermoformage partout où cela est techniquement possible.
Pourquoi fabriquer des blisters médicaux en salle blanche ?
Le MDR (Règlement sur les dispositifs médicaux) et la norme ISO 11607 imposent des exigences croissantes pour l'emballage des dispositifs médicaux. Les blisters thermoformés sont devenus la solution standard, notamment parce que le processus de thermoformage est considéré comme automatisable, thermiquement stable et reproductible, ce qui facilite leur intégration dans des environnements de salle blanche.
En outre, ils offrent la possibilité d'une identification claire, de la sérialisation et du codage-barres, essentielles pour la conformité UDI (Unique Device Identification) et MDR. La qualité constante et la documentation précise simplifient considérablement les audits et les validations.
Quelle classe de salle blanche est pertinente pour les blisters médicaux ?
En pratique, les emballages primaires stériles pour dispositifs médicaux sont généralement fabriqués dans une salle blanche de classe ISO 8. Cela vaut aussi bien pour les plateaux d'instruments que pour les blisters combinés, comme ceux pour les ensembles de seringues et de canules, ou pour les inserts d'emballage pour seringues. Pour les emballages qui ne doivent pas être stériles, une zone de production propre sans classification stricte de salle blanche suffit souvent.
Il existe différents systèmes pour classer ces classes, selon le secteur : la norme ISO 14644-1 distingue neuf classes en fonction de la taille des particules, allant de 0,1 à 5 µm. En pharmacie, le guide EU-GMP avec l'annexe 1 est également couramment utilisé, classant les salles blanches de A à D. La directive VDI 2083 définit quant à elle ce qui constitue une salle blanche et comment elle fonctionne.
Ce qui change sous conditions de salle blanche
Au fond, le procédé de thermoformage reste le même en environnement contrôlé. Une plaque ou une feuille de plastique est chauffée puis tirée sur un moule. Ce qui change, c'est l'environnement : la concentration en particules en suspension dans l'air est surveillée et régulée en permanence, le personnel porte une tenue de salle blanche, et seuls certains matériaux et outils compatibles avec les normes de propreté sont autorisés à entrer dans la zone. Cela inclut, par exemple, des plastiques à faible émission de particules.
Choix du matériau : plus que la pureté
Pour les blisters médicaux, les plastiques doivent principalement offrir une stérilisabilité, une résistance chimique, une stabilité thermique, ainsi qu'une stabilité dimensionnelle et une ténacité. Selon l'application, différents matériaux ont fait leurs preuves. Le PET est résistant aux attaques microbiennes, facile à sceller et très transparent, ce qui facilite le contrôle visuel. Le PP offre une excellente résistance à la chaleur, aux produits chimiques et à l'alcool, ce qui le rend particulièrement adapté aux contenants pour échantillons et médicaments. Le PC se distingue par sa grande ténacité à l'impact et sa bonne résistance à la température. Le PET-G est souvent utilisé pour les blisters combinés lorsque la transparence et la ténacité sont requises.
Le procédé de stérilisation approprié dépend directement du matériau. L'oxyde d'éthylène, la gamma-irradiation et la vapeur sont les méthodes courantes, mais tous les matériaux ne supportent pas toutes ces méthodes. Par exemple, les matériaux monolithiques en PP offrent une biocompatibilité et une stérilisabilité avec ces trois procédés, tout en étant facilement recyclables.
Il faut également pouvoir prouver la biocompatibilité dès qu'un contact direct ou indirect avec le corps humain est possible. Deux normes sont essentielles : la USP Class VI, considérée par de nombreux organismes comme le minimum requis pour toutes les applications en contact avec des tissus vivants, et la norme internationale ISO 10993 pour l'évaluation biologique des dispositifs médicaux. Par ailleurs, les règlements européens REACH et RoHS doivent également être respectés, et leurs déclarations de conformité doivent être demandées dès la phase d'approvisionnement. Tous les matériaux doivent provenir de fournisseurs qui respectent ces exigences de manière vérifiable.
Le choix du matériau n'est donc pas qu'une décision d'approvisionnement. C'est une étape de pré-qualification technique, idéalement effectuée avant la conception des outils, et non après.
La barrière stérile : ce que doit assurer le blister
Le blister doit être conçu pour rester hermétique en permanence tout en pouvant être ouvert de manière contrôlée. Concrètement, cela implique notamment une zone de scellement périphérique, plane et sans bavure, pour garantir une étanchéité fiable.
Des rayons arrondis facilitent la manipulation, et une épaisseur de matériau suffisante assure la stabilité de la forme. La documentation continue est essentielle : numéros de série, codes-barres et marquages clairs garantissent que chaque emballage peut être tracé à tout moment et qu'il passe avec succès les audits.
Les limites du procédé
Le thermoformage ne remplace pas l'injection plastique dans toutes les situations. Lors de très grandes séries, l'avantage économique s'inverse, car le coût plus élevé des moules d'injection ne devient rentable qu'à partir d'une certaine taille de lot. De plus, pour des géométries très complexes avec des détails souscutanés prononcés, comme des crochets ou des nervures, ou encore pour des tolérances très strictes, l'injection reste supérieure :
Alors que le thermoformage tolère généralement des tolérances d'environ ± 1 mm, l'injection permet des tolérances de ± 0,1 mm, voire jusqu'à ± 0,025 mm pour des pièces de précision. De plus, il est plus difficile d'obtenir des épaisseurs de paroi uniformes dans des formes complexes par thermoformage, car l'outil n'a qu'un seul contact avec le matériau, contrairement à l'injection.
Conclusion
Le thermoformage en salle blanche n'est pas une niche pour les blisters médicaux. Dans de nombreux cas, c'est même la solution la plus économique par rapport à l'injection, notamment lorsque les volumes restent faibles à moyens et que le délai est critique. Le véritable défi ne réside pas tant dans la technique elle-même que dans la documentation complète exigée par le MDR et la norme ISO 11607.
Moritz Bittner est co-fondateur de formary, une plateforme d'approvisionnement pour les pièces thermoformées en plastique, disposant d'un réseau de plus de 200 fabricants, couvrant notamment la fabrication en salle blanche selon différents niveaux d'hygiène.
formary
71522 Backnang
Allemagne