
- Spritzguss
- Originaltext
Moritz Bittner
Reinraumtaugliches Tiefziehen
Warum Medizinblister-Projekte davon profitieren
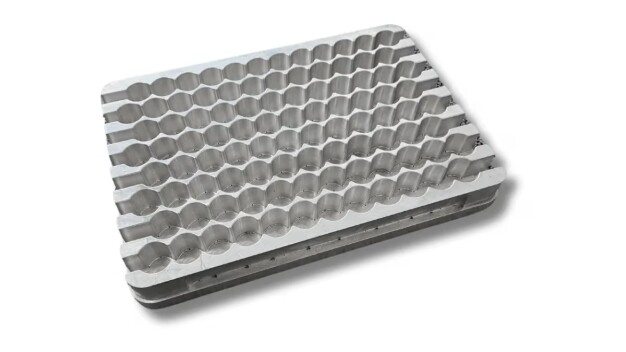
Abbildung eines Thermoform-Werkzeugs aus Aluminium © formary
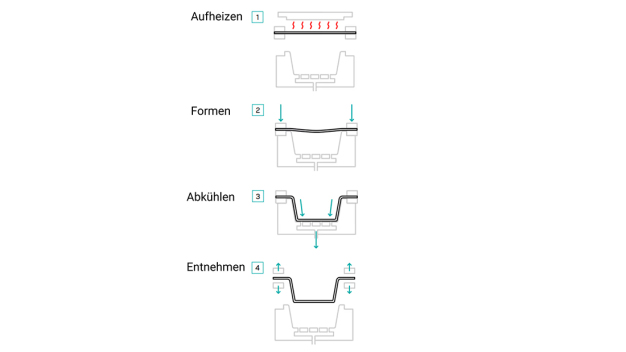
Abbildung des Tiefziehprozesses © formary
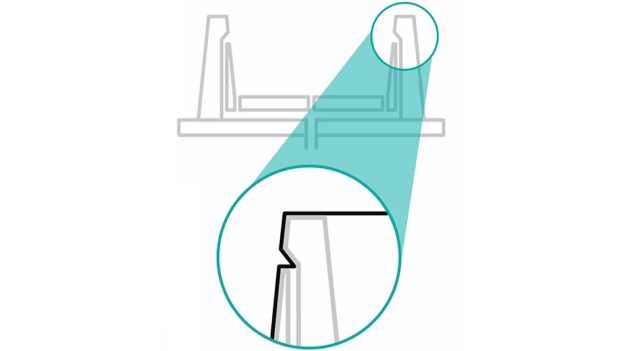
Abbildung eines Hinterschnitts © formary
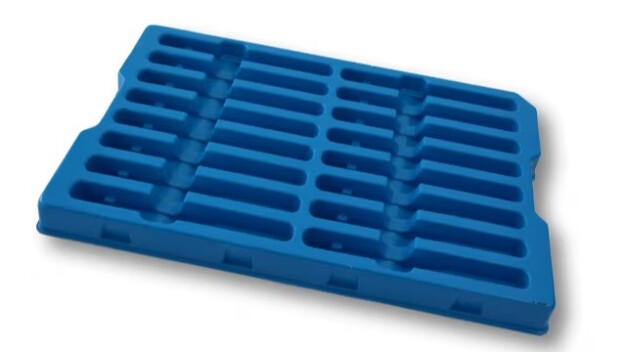
Abbildung eines Tiefziehblisters für Diagnostik- & Testkits © formary
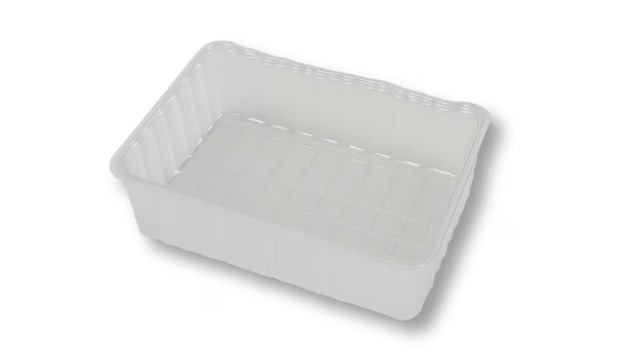
Behälter für chirurgische Instrumente und Verbrauchsmaterial aus PP Kunststoff © formary
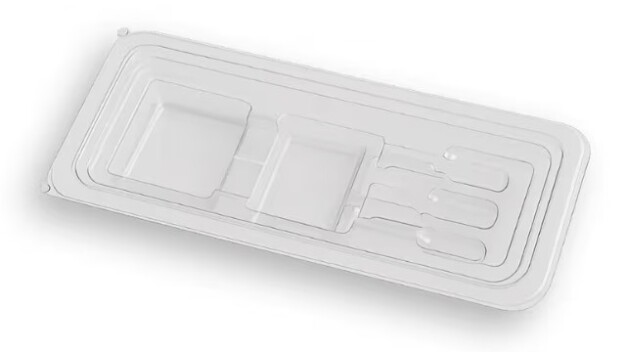
Beispiel eines Medizinblisters für Spritzen © formary
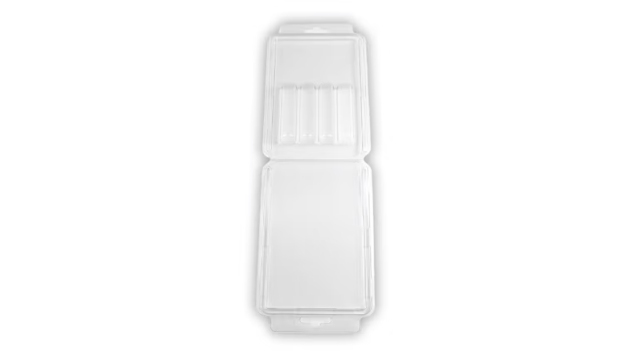
Verschließbarer Blister aus PET-G für Dental-Sets © formary
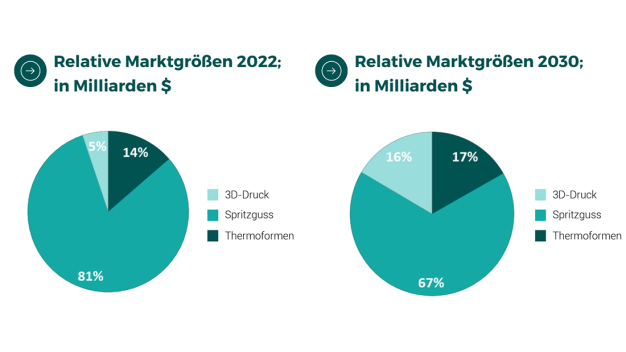
Marktgrößen der Kunststoff-Fertigungsverfahren © formary
Medizinische Tiefziehblister, wie zum Beispiel Instrumententrays oder Spritzen-Inlays, zählen zu den unscheinbarsten, aber regulatorisch anspruchsvollsten Bauteilen in der Medizintechnik. Denn sie müssen nicht nur mechanisch funktionieren, sondern über die gesamte Haltbarkeitsdauer eine sterile Barriere aufrechterhalten, also verhindern, dass Keime eindringen, und gleichzeitig eine sterile Entnahme beim Gebrauch ermöglichen. Das beginnt nicht erst bei der Sterilisation des fertigen Produkts, sondern schon bei der Fertigungsumgebung selbst.
Kunststoff Tiefziehen gilt dabei häufig als das einfachere Verfahren für weniger kritische Anwendungen, während der Spritzguss als die naheliegende Wahl für anspruchsvolle Medizinprodukte angesehen wird. Dieser Beitrag zeigt, dass dieses Bild zu kurz greift. Er beschreibt, wie die Reinraumfertigung von Tiefziehblistern in der Praxis abläuft, welche Anforderungen dabei an Material und Sterilisierbarkeit gelten, wo der Werkzeugvorteil gegenüber dem Spritzguss besonders zum Tragen kommt, und wo das Verfahren tatsächlich an seine Grenzen stößt.
Warum der Bedarf gerade jetzt steigt
Die Zahl operativer Eingriffe nimmt kontinuierlich zu, sowohl durch den medizinischen Fortschritt als auch durch die alternde Bevölkerung. Mit jedem zusätzlichen Eingriff wächst der Bedarf an einzeln steril verpackten Instrumenten und Implantaten. Gleichzeitig werden Medizintechnikprodukte tendenziell kleiner, komplexer und empfindlicher. Katheter, Sensoren und chirurgische Instrumente brauchen eine individuelle Schutzverpackung, die Standardlösungen oft nicht bieten.
Hinzu kommt ein Trend, der für Reinraumbetreiber direkt spürbar ist: MedTech-Unternehmen konzentrieren sich zunehmend auf ihr Kerngeschäft und lagern die Entwicklung und Validierung von Verpackungen aus. Gefragt sind deshalb Partner, die Kleinserien, Pilotchargen für klinische Studien und individualisierte Produkte flexibel abbilden können, ohne dass die Time-to-Market darunter leidet.
Spritzguss oder Tiefziehen: zwei Wege zum Medizinblister
Für die Fertigung von Kunststoffverpackungen im Medizinbereich stehen grundsätzlich zwei etablierte Verfahren zur Auswahl: Spritzguss und Kunststoff Tiefziehen, auch Thermoformen genannt. Beim Spritzguss wird geschmolzener Kunststoff unter hohem Druck in ein geschlossenes Formwerkzeug gespritzt, was sehr enge Toleranzen und komplexe dreidimensionale Geometrien mit Hinterschnitten ermöglicht. Beim Kunststoff Tiefziehen wird dagegen eine Kunststoffplatte oder -folie erwärmt und über ein offenes Formwerkzeug gezogen.
Der entscheidende Unterschied liegt beim Werkzeug selbst. Ein Thermoform-Werkzeug kostet in der Regel zwischen 500 und 10.000 Euro und ist innerhalb von ein bis zwei Wochen gefertigt. Ein Spritzgusswerkzeug beginnt dagegen bei etwa 20.000 Euro und braucht mindestens zehn Wochen Herstellungszeit. Der wirtschaftliche Umschlagpunkt zwischen beiden Verfahren liegt üblicherweise zwischen 5.000 und 50.000 Stück.
Dass diese Rechnung zunehmend für das Tiefziehen ausfällt, zeigt sich auch am Markt. Branchenübergreifend wächst das Kunststoff Tiefziehen aktuellen Prognosen zufolge mit 8,1 Prozent deutlich schneller als der Spritzguss mit 4,8 Prozent. Bis 2030 soll der Marktanteil des Thermoformens auf 17 Prozent steigen, während der Spritzguss, auch durch den wachsenden 3D-Druck-Markt, ganze 14 Prozentpunkte verlieren dürfte.
Hinzu kommt, dass sich das Tiefziehen auch technisch weiterentwickelt hat. Mit dem Twin-Sheet-Verfahren, bei dem zwei Kunststofffolien gleichzeitig erhitzt und zu einem geschlossenen Hohlkörper verformt werden, lassen sich heute Geometrien realisieren, die früher eher dem Spritzguss vorbehalten waren. Auch optisch hochwertige, sichtbare Class-A-ähnliche Bauteile werden inzwischen thermogeformt, nicht nur einfache Trays. Und ist ein Tiefziehwerkzeug erst aus Serienmaterial wie Aluminium gefertigt, lässt es sich auch ohne Nacharbeit auf sehr hohe, sechsstellige Stückzahlen skalieren.
Für den Medizinbereich sollte man diese Zahlen trotzdem richtig einordnen. Der Spritzguss wird hier auf absehbare Zeit weiterhin eine zentrale Rolle spielen. Die wahrscheinlichere Entwicklung ist kein Verdrängungswettbewerb, sondern ein schrittweiser Wechsel zum Tiefziehen überall dort, wo er technisch möglich ist.
Warum Medizinblister überhaupt im Reinraum fertigen?
Die MDR und die ISO 11607 stellen deutlich steigende Anforderungen an Verpackungen für Medizinprodukte. Tiefgezogene Blister haben sich dabei als Standardlösung etabliert, gerade weil der Tiefziehprozess als automatisierbar, thermisch stabil und reproduzierbar gilt und sich dadurch gut mit Reinraumbedingungen verbinden lässt.
Dazu kommt die Möglichkeit klarer Kennzeichnung, Serialisierung und Barcodierung, die für UDI- und MDR-Konformität zentral ist. Gleichbleibende Qualität und saubere Dokumentierbarkeit erleichtern Audits und Validierungen erheblich.
Welche Reinraumklasse ist für Medizinblister relevant?
In der Praxis werden sterile Primärverpackungen für Medizinprodukte typischerweise in einem Reinraum der Klasse ISO 8 gefertigt. Das gilt für Instrumententrays ebenso wie für Kombinationsblister, wie zum Beispiel für Spritzen-und-Kanülen-Sets, oder für Verpackungs-Inlays für Spritzen. Bei Verpackungen, die nicht steril sein müssen, reicht dagegen häufig eine saubere Produktionsumgebung ohne volle Reinraumklassifizierung.
Für die Einordnung dieser Klassen gibt es unterschiedliche Systeme, je nach Branche: Die ISO 14644-1 unterscheidet neun Klassen und bezieht sich auf Partikelgrößen zwischen 0,1 und 5 µm. In der Pharmazie ist daneben der EU-GMP-Leitfaden mit Annex 1 gebräuchlich, der Reinräume in die Klassen A bis D einteilt. Die VDI-Richtlinie 2083 wiederum definiert, was einen Reinraum grundsätzlich ausmacht und wie er funktioniert.
Was sich unter Reinraumbedingungen ändert
Im Kern bleibt das Tiefziehverfahren unter Reinraumbedingungen gleich. Eine Kunststoffplatte oder eine Folie wird erwärmt und über ein Formwerkzeug gezogen. Was sich ändert, ist die Umgebung: Die Konzentration luftgetragener Partikel wird kontinuierlich überwacht und reguliert, das Personal trägt Reinraumkleidung, und es dürfen nur Materialien und Werkzeuge in den Raum, die den festgelegten Reinheitsstandards entsprechen. Dazu gehören zum Beispiel Kunststoffe mit besonders niedrigem Partikelabrieb.
Materialauswahl: mehr als nur Reinheit
Für Medizinblister sind vor allem Kunststoffe relevant, die Sterilisierbarkeit, Chemiebeständigkeit, Wärmeformbeständigkeit sowie Dimensionsstabilität und Zähigkeit mitbringen. In der Praxis haben sich dabei je nach Anwendung unterschiedliche Werkstoffe etabliert. PET ist resistent gegen Angriffe von Mikroorganismen, gut siegelbar und sehr transparent, was die Sichtkontrolle erleichtert. PP bietet eine sehr gute Wärmebeständigkeit sowie Chemikalien- und Alkoholbeständigkeit und eignet sich dadurch besonders für Proben- und Medikamentenbehälter. PC punktet mit hoher Schlagzähigkeit und guter Temperaturbeständigkeit. PET-G wird häufig für Kombinationsblister eingesetzt, wenn Transparenz und Schlagzähigkeit gefragt sind.
Welches Sterilisationsverfahren infrage kommt, hängt direkt vom Material ab. Ethylenoxid, Gamma-Bestrahlung und Dampf sind die gängigen Verfahren, aber nicht jedes Material verträgt jedes davon. PP-Monomaterialien etwa bieten Biokompatibilität und Sterilisierbarkeit über alle drei Verfahren hinweg und sind zugleich gut recyclingfähig.
Hinzu kommt der Nachweis der Biokompatibilität, sobald ein direkter oder indirekter Kontakt mit dem menschlichen Körper möglich ist. Zwei Normen sind dabei entscheidend: die USP Class VI, die von vielen Behörden als Mindestanforderung angesehen wird und für alle Anwendungen in und an lebendem Gewebe gilt, sowie die ISO 10993 als internationale Normreihe zur biologischen Beurteilung von Medizinprodukten. Daneben greifen die EU-Verordnungen REACH und RoHS, deren Konformitätserklärungen bereits in der Beschaffungsphase angefragt werden sollten. Denn alle Materialien müssen von Lieferanten stammen, die diese Vorgaben nachweislich einhalten.
Die Materialwahl ist damit kein reiner Beschaffungsentscheid. Sie ist eine technische Vorabklärung, die im Idealfall schon vor der Werkzeugauslegung steht und nicht erst danach.
Die sterile Barriere: Was der Blister leisten muss
Der Blister muss so gestaltet sein, dass er dauerhaft dicht bleibt und trotzdem kontrolliert geöffnet werden kann. In der Praxis bedeutet das unter anderem einen umlaufenden Siegelrand, der plan und gratfrei ausgeführt ist, damit die Versiegelung zuverlässig hält.
Abgerundete Radien unterstützen ein sicheres Handling, und eine ausreichende Materialstärke sorgt für die nötige Formstabilität. Entscheidend ist dabei die durchgängige Dokumentation: Seriennummern, Barcodes und eindeutige Kennzeichnungen stellen sicher, dass Verpackungen jederzeit dokumentiert und Audits bestanden werden können.
Wo das Verfahren an Grenzen stößt
Kunststoff Tiefziehen ersetzt den Spritzguss nicht in jeder Situation. Bei sehr hohen Stückzahlen kehrt sich der Kostenvorteil um, weil sich die höheren Werkzeugkosten des Spritzgusses erst ab einer bestimmten Losgröße amortisieren. Auch bei sehr komplexen Geometrien mit ausgeprägten Hinterschnitten wie Haken oder Rippen, sowie bei sehr engen Toleranzen ist der Spritzguss überlegen:
Während beim Thermoformen Toleranzen um ± 1 mm üblich sind, sind beim Spritzguss ± 0,1 mm und bei Präzisionsteilen sogar bis zu ± 0,025 mm möglich. Auch gleichmäßige Wandstärken lassen sich in komplexen Formen beim Thermoformen schwerer erreichen, weil das Werkzeug anders als beim Spritzguss nur einseitigen Materialkontakt hat.
Fazit
Das reinraumtaugliche Tiefziehen ist für Medizinblister kein Nischenverfahren. In vielen Fällen ist es sogar die wirtschaftlich sinnvollere Wahl gegenüber dem Spritzguss, besonders dort, wo die Losgrößen klein bis mittel bleiben und die Zeit ein kritischer Faktor ist. Die eigentliche Herausforderung liegt dabei weniger im Verfahren selbst als in der lückenlosen Dokumentation, die die MDR und die ISO 11607 verlangen.
Moritz Bittner ist Co-Founder von formary, einer Beschaffungsplattform für Kunststoff Tiefziehteile mit einem Partnernetzwerk aus über 200 Herstellern, das unter anderem die Reinraumfertigung auf verschiedenen Hygienestufen abdeckt.
formary
71522 Backnang
Deutschland