
- öntés
- MI-vel fordítva
Moritz Bittner
Mérettartó mélyhúzás
Miért profitálnak az orvosi csomagolási projektek
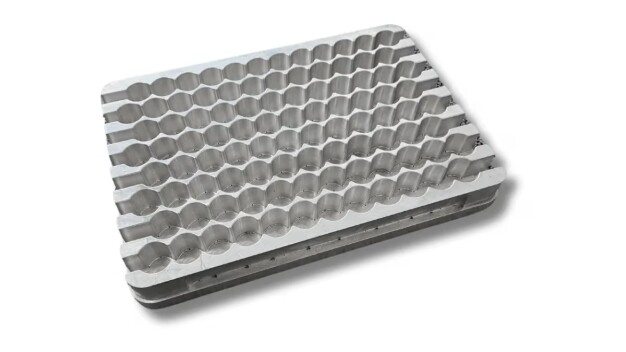
Ábra egy alumínium thermoformozó szerszámról © formary
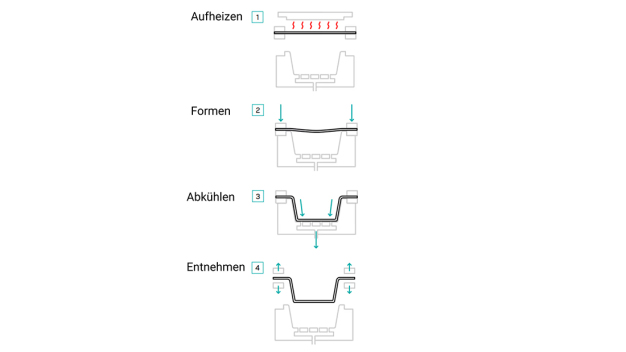
Ábra a mélyhúzó folyamatról © formary
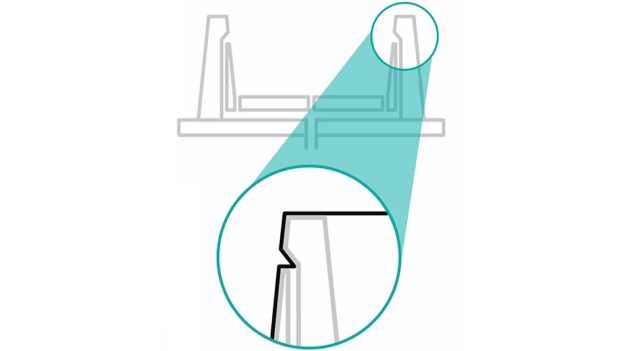
Ábra egy hátsó vágásról © formary
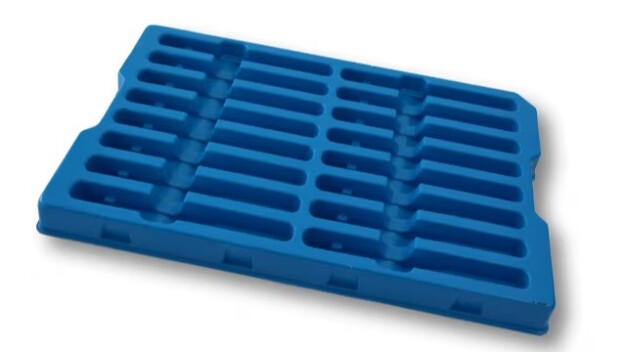
Ábra egy mélyhúzó bliszterről diagnosztikai- és tesztkészletekhez © formary
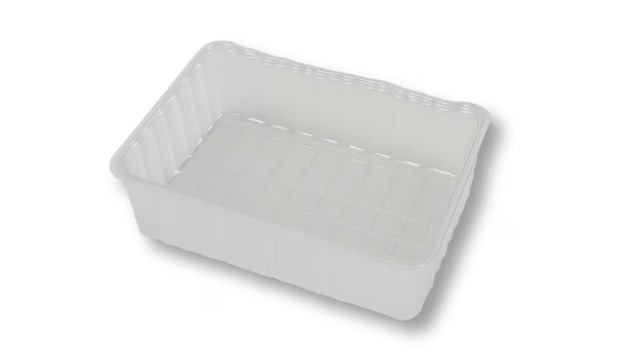
Tároló sebészeti eszközök és fogyóeszközök számára, PP műanyagból © formary
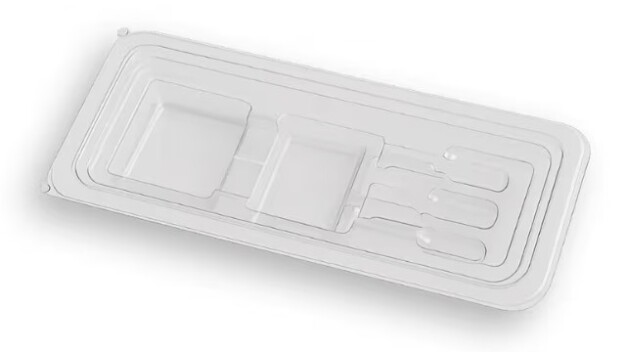
Példa egy orvosi csomagolásra fecskendők számára © formary
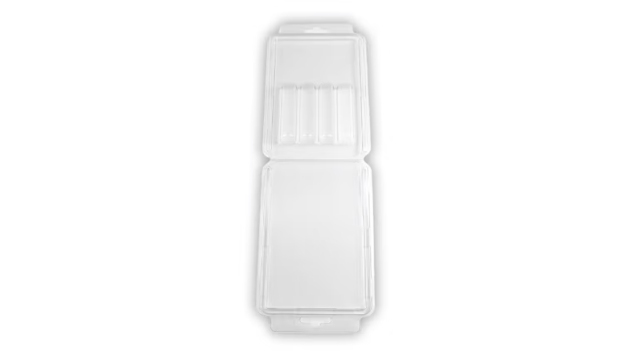
Zárható PET-G bliszter fogászati készletekhez © formary
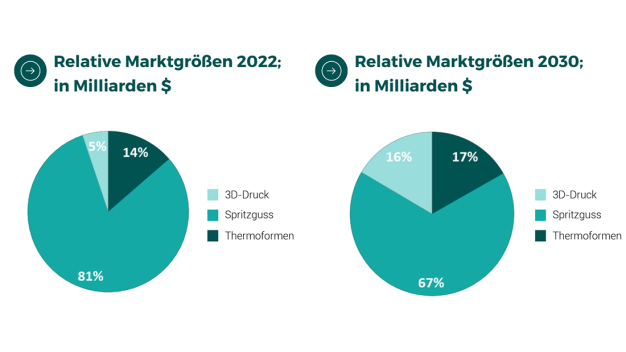
A műanyaggyártási eljárások piaci méretei © formary
Orvosi mélyhúzott bliszterek, mint például műszeres tálcák vagy fecskendő-inlayek, a legkevésbé feltűnő, ugyanakkor szabályozási szempontból legigényesebb alkatrészek közé tartoznak az orvostechnikában. Mert nemcsak mechanikusan kell működniük, hanem az egész eltarthatósági időszak alatt steril akadályt kell képezniük, vagyis meg kell akadályozniuk a kórokozók behatolását, miközben a használat során steril kivételt tesznek lehetővé. Ez nem csak a késztermék sterilizálásánál kezdődik, hanem már a gyártási környezetnél is.
A műanyag mélyhúzás gyakran az egyszerűbb eljárásnak számít kevésbé kritikus alkalmazásoknál, míg a fröccsöntést tekintik a nyilvánvaló választásnak a kifinomult orvostechnikai termékek esetében. Ez a cikk azt mutatja, hogy ez a kép túlzottan leegyszerűsítő. Bemutatja, hogyan zajlik a tisztatérben a mélyhúzott bliszterek gyártása a gyakorlatban, milyen követelmények érvényesek az anyagra és sterilizálhatóságra, hol jön ki különösen a szerszám előnye a fröccsöntéssel szemben, és hol ütközik valóban a módszer a határaiba.
Miért növekszik éppen most a kereslet
A műtéti beavatkozások száma folyamatosan növekszik, mind az orvosi fejlődés, mind az öregedő népesség miatt. Minden további beavatkozással nő az egyedi steril csomagolású eszközök és implantátumok iránti igény. Ugyanakkor az orvostechnikai termékek általában kisebbek, összetettebbek és érzékenyebbek lesznek. Katéterek, érzékelők és sebészeti eszközök számára egyedi védőcsomagolás szükséges, amit a standard megoldások gyakran nem nyújtanak.
Emellett egy tendencia is megfigyelhető, ami közvetlenül érzékelhető a tisztatérüzemeltetők számára: az MedTech vállalatok egyre inkább a fő tevékenységükre összpontosítanak, és a csomagolások fejlesztését és validálását kiszervezik. Ezért keresettek azok a partnerek, akik rugalmasan tudnak kis szériákat, klinikai vizsgálatokhoz pilot példányokat és egyedi termékeket gyártani anélkül, hogy a piacra jutási idő csökkenne.
Fröccsöntés vagy mélyhúzás: két út a orvosi bliszterhez
Az orvosi területen műanyag csomagolások gyártására alapvetően két bevált eljárás áll rendelkezésre: fröccsöntés és műanyag mélyhúzás, más néven thermoformálás. Fröccsöntésnél a megolvadt műanyagot nagy nyomáson egy zárt formaeszközbe nyomják, ami lehetővé teszi szoros tűréseket és összetett háromdimenziós geometria kialakítását, beleértve a visszahajló részeket is. A műanyag mélyhúzás során ezzel szemben egy műanyag lapot vagy fóliát melegítenek, és egy nyitott formaeszköz felett húzzák ki.
A lényegi különbség a szerszámokban rejlik. Egy thermoform szerszám általában 500 és 10 000 euró között kerül, és egy-két héten belül elkészül. Ezzel szemben egy fröccsöntő szerszám kezdődően kb. 20 000 euró, és legalább tíz hetet vesz igénybe a gyártás. A gazdaságilag optimális határérték a két eljárás között általában 5 000 és 50 000 darab között van.
Az, hogy ez a számítás egyre kevésbé érvényes a mélyhúzás esetében, a piacon is megmutatkozik. Az ágazatok közötti előrejelzések szerint a műanyag mélyhúzás jelenleg 8,1 százalékos növekedéssel gyorsabban fejlődik, mint a fröccsöntés, amely 4,8 százalékos növekedést mutat. 2030-ig a thermoformálás piaci részesedése várhatóan 17 százalékra nő, míg a fröccsöntés, a növekvő 3D nyomtatási piac miatt, akár 14 százalékpontot is veszít.
Emellett a mélyhúzás technikailag is továbbfejlődött. A Twin-Sheet eljárással, ahol két műanyag fóliát egyszerre melegítenek és egy zárt üreges testté formálnak, ma olyan geometria valósítható meg, ami korábban inkább a fröccsöntés kiváltsága volt. Emellett magas minőségű, látható Class-A-szerű alkatrészek, például trayek is thermoformálhatók, nemcsak egyszerű tálcák. És ha egy mélyhúzó szerszám már sorozatgyártási anyagból, például alumíniumból készült, könnyen skálázható akár hatjegyű darabszámokra is.
Az orvosi területen azonban ezeket a számokat helyesen kell értelmezni. A fröccsöntés továbbra is központi szerepet fog játszani ebben a szegmensben a közeljövőben. Valószínűbb, hogy nem egy teljesen kiszorító versenyről van szó, hanem fokozatos átállásról a mélyhúzásra mindenhol, ahol ez technikailag lehetséges.
Miért érdemes egyáltalán tisztatérben gyártani a orvosi blisztereket?
A MDR és az ISO 11607 jelentősen növekvő követelményeket támaszt az orvostechnikai termékek csomagolásával szemben. A mélyhúzott bliszterek ebben a tekintetben a szabványos megoldássá váltak, különösen azért, mert a mélyhúzási folyamat automatizálható, hőstabil és reprodukálható, így jól összekapcsolható a tisztatér feltételeivel.
Emellett lehetőség van egyértelmű megjelölésre, szériázásra és vonalkódozásra, ami központi szerepet játszik az UDI- és MDR-megfelelésben. Az állandó minőség és a tiszta dokumentálhatóság jelentősen megkönnyíti az auditokat és validációkat.
Melyik tisztatér osztály releváns az orvosi bliszterek esetében?
A gyakorlatban steril elsődleges csomagolások általában az ISO 8-as tisztatérben készülnek. Ez vonatkozik a műszeres tálcákra, valamint az kombinált bliszterekre, például fecskendő- és kanülkészletekre vagy fecskendő-inlayekre is. Azokra a csomagolásokra, amelyek nem kell, hogy steril legyenek, gyakran elegendő egy tiszta gyártási környezet, nem teljes tisztatér osztályozással.
A különböző rendszerek szerint osztályozzák ezeket az osztályokat, iparáganként eltérően: az ISO 14644-1 kilenc osztályt különít el, és a 0,1 és 5 µm közötti részecskeméreteket veszi figyelembe. A gyógyszeriparban az EU-GMP irányelvet használják, az 1. melléklet szerint, amely az A-tól D-ig terjedő tisztatér osztályokat ír elő. A VDI irányelv 2083 pedig meghatározza, hogy mi tesz egy helyet általában tisztatérté, és hogyan működik.
Mi változik a tisztatéri körülmények között
Alapvetően a mélyhúzási eljárás a tisztatérben ugyanaz marad. Egy műanyag lapot vagy fóliát melegítenek, és egy formázó szerszám felett húzzák ki. Ami változik, az a környezet: a levegőben szálló részecskék koncentrációját folyamatosan figyelik és szabályozzák, a személyzet tisztatéri ruházatot visel, és csak azok az anyagok és szerszámok kerülhetnek be a térbe, amelyek megfelelnek a meghatározott tisztasági szabványoknak. Ide tartoznak például a különösen alacsony részecskekibocsátású műanyagok.
Anyagválasztás: több mint tisztaság
A orvosi bliszterek esetében elsősorban olyan műanyagok fontosak, amelyek sterilizálhatóságot, kémiai ellenállást, hőformázási képességet, valamint méretstabilitást és szívósságot nyújtanak. A gyakorlatban az alkalmazástól függően különböző anyagok váltak elfogadottá. A PET ellenáll a mikroorganizmusok támadásának, jól hegeszthető és nagyon átlátszó, így könnyítve a vizuális ellenőrzést. A PP kiváló hőállósággal, valamint vegyi és alkoholállósággal rendelkezik, ezért különösen alkalmas minták és gyógyszeres tartályok számára. A PC magas ütésállósággal és jó hőmérséklet-tűréssel bír. A PET-G gyakran alkalmazott anyag kombinált bliszterekhez, ha átlátszóság és ütésállóság szükséges.
A sterilizálási eljárás kiválasztása közvetlenül az anyagtól függ. Az etiléngáz, a gamma-sugárzás és a gőz a leggyakoribb módszerek, de nem minden anyag bírja mindegyiket. Például a PP-monomer anyagok biokompatibilisek és sterilizálhatók mindhárom módszerrel, emellett jól újrahasznosíthatók.
Emellett szükséges a biokompatibilitás igazolása, amennyiben közvetlen vagy közvetett kapcsolat áll fenn az emberi testtel. Két szabvány kiemelten fontos: a USP Class VI, amelyet sok hatóság minimális követelményként tart számon, és minden alkalmazásra vonatkozik élő szövettel való érintkezés esetén, valamint az ISO 10993 nemzetközi szabványcsalád, amely az orvostechnikai termékek biológiai értékelését írja elő. Emellett az EU REACH és RoHS rendeletei is érvényesek, amelyek megfelelőségét már a beszerzési szakaszban kérni kell. Minden anyagnak származnia kell olyan beszállítóktól, akik ezt bizonyítani tudják.
A anyagválasztás így nem csupán beszerzési döntés, hanem technikai előzetes vizsgálat is, amely ideális esetben már a szerszámtervezés előtt megtörténik, nem utólag.
A steril akadály: amit a bliszternek teljesítenie kell
A bliszternek úgy kell kialakultnak lennie, hogy tartósan szorosan zárjon, ugyanakkor ellenőrizhetően nyitható legyen. A gyakorlatban ez például egy körbefutó, sima és érdességmentes szalagot jelent, hogy a tömítés megbízhatóan tartson.
A lekerekített ívek biztonságos kezelést támogatnak, és a megfelelő anyagsűrűség biztosítja a szükséges formaállóságot. Fontos a folyamatos dokumentáció: sorozatszámok, vonalkódok és egyértelmű jelölések biztosítják, hogy a csomagolások bármikor dokumentálhatók legyenek, és megfeleljenek az auditoknak.
Hol ütközik a módszer a határaiba
A műanyag mélyhúzás nem helyettesíti minden helyzetben a fröccsöntést. Nagy darabszám esetén a költségek előnye megfordul, mert a fröccsöntő szerszám magasabb költségei csak egy bizonyos tételméret felett térülnek meg. Emellett összetett geometria, például kiálló részek vagy szegélyek, valamint szoros tűrések esetén a fröccsöntés jobb választás:
Amíg a thermoformálásnál a tűrések általában ± 1 mm, a fröccsöntésnél ± 0,1 mm, és precíziós alkatrészeknél akár ± 0,025 mm is lehet. A falvastagság egységessége is nehezebben érhető el összetett formáknál thermoformálásnál, mivel az eszköz csak egy oldalról érintkezik a anyaggal, szemben a fröccsöntéssel.
Összegzés
A tisztatérben is alkalmazható mélyhúzás nem csupán egy niche eljárás az orvosi bliszterek esetében. Sok esetben ez gazdaságilag is ésszerűbb választás a fröccsöntéshez képest, különösen ott, ahol a tételméretek kicsik vagy közepesek, és az idő kritikus tényező. A valódi kihívás nem az eljárásban rejlik, hanem a hiánytalan dokumentációban, amit a MDR és az ISO 11607 megkövetel.
Moritz Bittner a formary társalapítója, egy olyan beszerzési platform, amely műanyag mélyhúzott alkatrészeket kínál, több mint 200 gyártó partnerhálózattal, és többek között a tisztatéri gyártást különböző higiéniai szinteken lefedi.
formary
71522 Backnang
Németország