

- Vstřikovací forma
- Přeloženo pomocí AI
Moritz Bittner
Těžké tváření vhodné do čistého prostředí
Proč projekty s lékařskými blistry mají prospěch
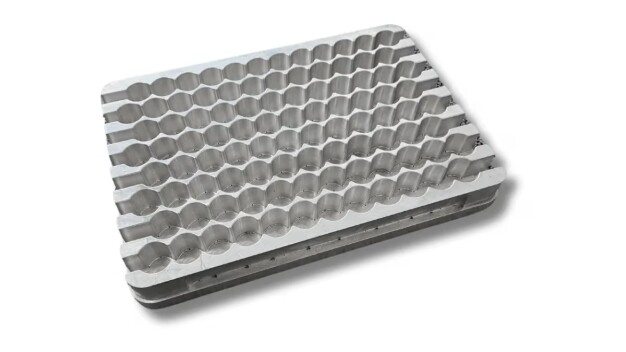
Obrázek nástroje na termoformování z hliníku © formary
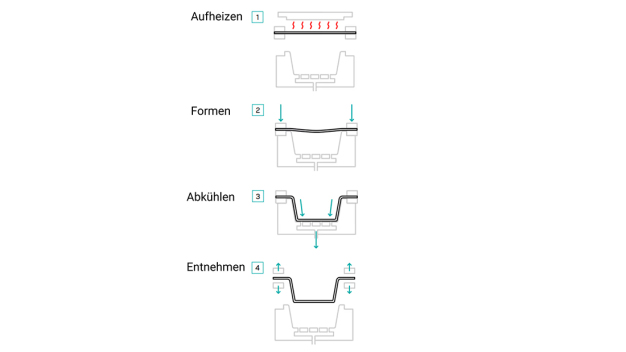
Zobrazení procesu hlubokého tažení © formary
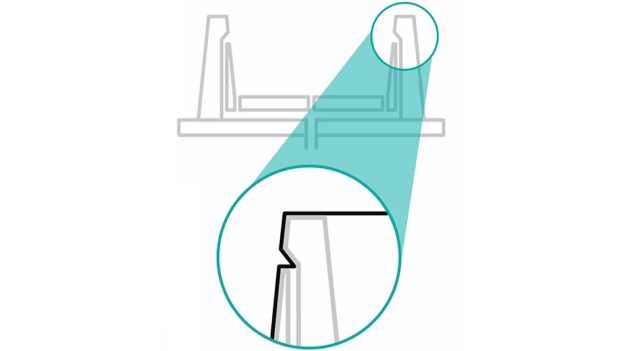
Obrázek zářezu © formary
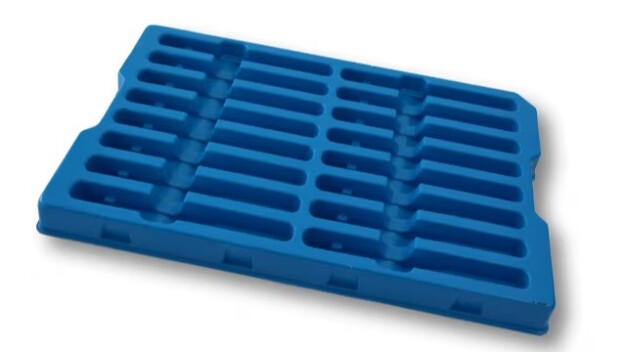
Obrázek hloubkového výsekového blistru pro diagnostické a testovací sady © formary
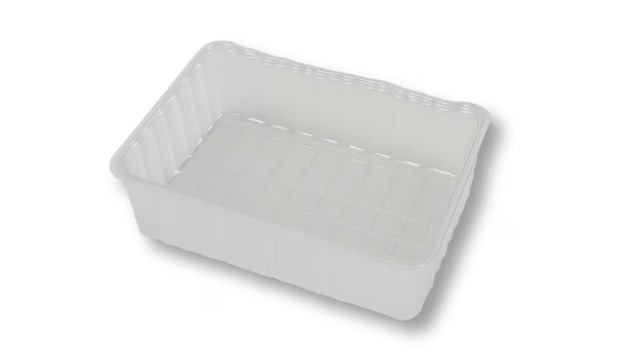
Nádoba na chirurgické nástroje a spotřební materiál z PP plastu © formary
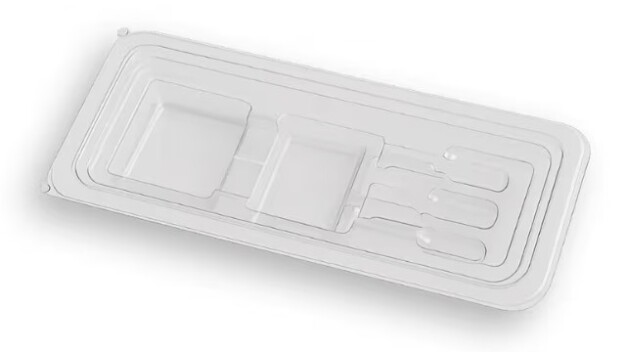
Příklad lékařského blistru na jehly © formary
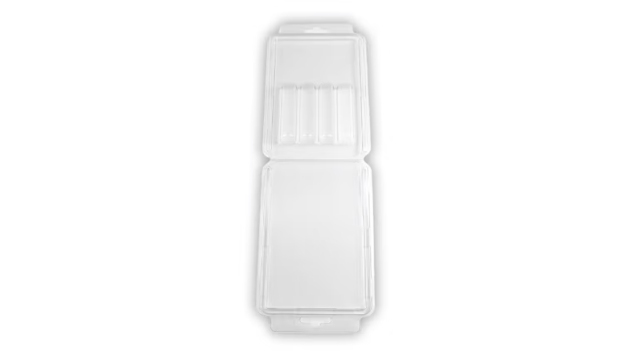
Zamykatelný blister z PET-G pro zubní sady © formary
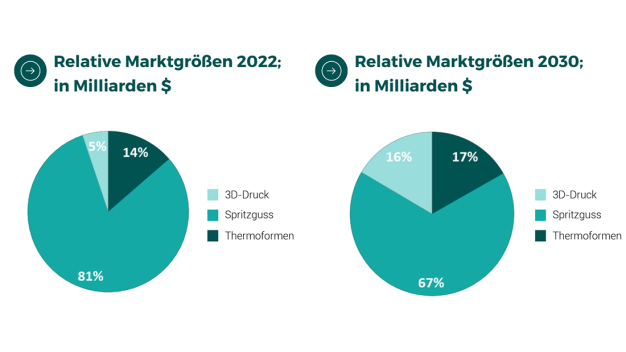
Velikosti trhu s výrobními postupy z plastů © formary
Medicínski hlubotiskové blistry, jako například instrumentové tácny nebo vložky do injekčních stříkaček, patří k nejnevýraznějším, ale zároveň nejvíce regulatorně náročným součástem v lékařské technice. Musí nejen mechanicky fungovat, ale po celou dobu použitelnosti udržovat sterilní bariéru, tedy zabránit pronikání mikroorganismů, a zároveň umožnit sterilní vyjmutí při použití. To nezačíná až sterilizací hotového výrobku, ale již v samotném výrobním prostředí.
Plastové hlubotiskové formy jsou často považovány za jednodušší metoda pro méně kritické aplikace, zatímco vstřikování je vnímáno jako přirozená volba pro náročnější lékařské produkty. Tento příspěvek ukazuje, že tento obraz je zjednodušující. Popisuje, jak v praxi probíhá výroba hlubotiskových blistrů ve čistém prostředí, jaké požadavky jsou kladeny na materiál a sterilizovatelnost, kde se výhoda nástroje oproti vstřikování projevuje zvlášť, a kde se metoda skutečně dostává na své hranice.
Proč se poptávka právě teď zvyšuje
Počet chirurgických zákroků se neustále zvyšuje, a to jak díky lékařskému pokroku, tak i stárnutí populace. S každým dalším zákrokem roste potřeba jednotlivě sterilně balených nástrojů a implantátů. Současně se lékařská technika stává menší, složitější a citlivější. Katétry, senzory a chirurgické nástroje potřebují individuální ochranné balení, které běžná řešení často nenabízejí.
K tomu přistupuje trend, který je přímo cítit u výrobců v čistých prostorách: firmy z oblasti MedTech se stále více zaměřují na své hlavní činnosti a vývoj a validaci obalů outsourcují. Proto je poptávka po partnerech, kteří dokážou flexibilně pokrýt malé série, pilotní výrobky pro klinické studie a individualizované produkty, aniž by to ovlivnilo dobu uvedení na trh.
Vstřikování nebo hlubotisk: dva způsoby výroby lékařských blistrů
Pro výrobu plastových obalů v lékařském oboru jsou v zásadě dostupné dvě zavedené metody: vstřikování a plastové hlubotiskové formy, také nazývané termoformování. Při vstřikování se roztavený plast pod vysokým tlakem vstřikuje do uzavřeného formovacího nástroje, což umožňuje velmi přesné tolerance a složité trojrozměrné geometrie s výstupky. Při plastovém hlubotisku se naopak plastová deska nebo fólie zahřívá a tahem přes otevřený formovací nástroj se tvaruje.
Rozdíl spočívá především ve formě samotného nástroje. Termoformovací nástroj stojí obvykle mezi 500 a 10 000 eur a je vyroben do jednoho až dvou týdnů. Vstřikovací nástroj začíná na přibližně 20 000 eurách a výroba trvá minimálně deset týdnů. Ekonomická hranice mezi oběma metodami se obvykle pohybuje mezi 5 000 a 50 000 kusy.
To, že se tento výpočet stále více nehodí pro hlubotisk, je patrné i na trhu. Napříč odvětvími roste plastové hlubotiskové formy podle aktuálních prognóz tempem 8,1 %, což je výrazně rychleji než vstřikování s 4,8 %. Do roku 2030 by se podíl termoformování na trhu měl zvýšit na 17 %, zatímco vstřikování, i díky rostoucímu trhu s 3D tiskem, může ztratit až 14 procentních bodů.
Kromě toho se hlubotisk technicky dále vyvíjí. S technologií Twin-Sheet, při níž se dvě plastové fólie současně zahřívají a tvarují do uzavřeného dutého tělesa, lze dnes realizovat geometrie, které dříve patřily spíše do oblasti vstřikování. Také vizuálně kvalitní, viditelné díly typu Class-A se nyní vyrábějí termoformováním, nejen jednoduché tácny. A pokud je formovací nástroj vyroben z sériového materiálu, například hliníku, dá se bez dodatečné práce škálovat na velmi vysoké, šestisázkové série.
Pro oblast medicíny je však důležité tyto údaje správně interpretovat. V této oblasti bude vstřikování i nadále hrát klíčovou roli v dohledné době. Pravděpodobnější vývoj není konkurence, ale postupná změna na hlubotisk tam, kde je technicky možná.
Proč vůbec vyrábět lékařské blistry ve čistém prostředí?
Nařízení MDR a norma ISO 11607 kladou stále vyšší požadavky na obaly pro lékařské přístroje. Hlubotiskové blistry se zde etablovaly jako standardní řešení, především proto, že hlubotiskový proces je považován za automatizovatelný, termicky stabilní a reprodukovatelný, a proto jej lze dobře spojit s podmínkami čistého prostředí.
K tomu přispívá možnost jasného označení, serializace a čárového kódování, což je klíčové pro shodu s UDI a MDR. Konstantní kvalita a čistá dokumentace výrazně usnadňují audity a validace.
Jaká třída čistého prostředí je relevantní pro lékařské blistry?
V praxi se sterilní primární obaly pro lékařské přístroje obvykle vyrábějí v čistém prostředí třídy ISO 8. To platí jak pro instrumentové tácny, tak pro kombinované blistry, například pro sady injekčních jehel a stříkaček, nebo pro vložky do balení do injekčních stříkaček. U obalů, které nemusí být sterilní, stačí často čisté výrobní prostředí bez plné klasifikace čistého prostředí.
Pro zařazení těchto tříd existují různé systémy podle odvětví: norma ISO 14644-1 rozlišuje devět tříd a vztahuje se na částice o velikosti od 0,1 do 5 µm. V farmaceutickém průmyslu je dále běžný evropský směrnice EU-GMP s přílohou 1, která třídí čisté prostory do tříd A až D. Rada VDI 2083 pak definuje, co vlastně čisté prostředí je a jak funguje.
Co se mění v prostředí čistého prostoru
V jádru zůstává metoda hlubotisku v čistém prostředí stejná. Plastová deska nebo fólie se zahřívá a tahem přes formovací nástroj se tvaruje. Co se mění, je okolí: koncentrace částic ve vzduchu je průběžně sledována a regulována, personál nosí čisté oděvy, a do prostoru smí vstupovat pouze materiály a nástroje splňující stanovené požadavky na čistotu. Patří sem například plasty s velmi nízkým uvolňováním částic.
Výběr materiálu: víc než jen čistota
Pro lékařské blistry jsou důležité hlavně plasty, které jsou sterilizovatelné, chemicky odolné, odolné vůči teplu, a mají stabilní rozměry a houževnatost. V praxi se podle použití osvědčily různé materiály. PET je odolný vůči mikroorganismům, dobře se slepuje a je velmi průhledný, což usnadňuje vizuální kontrolu. PP nabízí výbornou odolnost vůči teplu, chemikáliím a alkoholu, a je proto vhodný například pro vzorkové a lékové nádoby. PC vyniká vysokou houževnatostí a dobrou odolností vůči teplotám. PET-G se často používá pro kombinované blistry, pokud je požadována průhlednost a houževnatost.
Volba sterilizačního postupu přímo závisí na materiálu. Ethylenoxid, gama záření a páru jsou běžné metody, ale ne každý materiál je snese všechny. Například monomateriály PP nabízejí biokompatibilitu a sterilizovatelnost všemi třemi metodami a jsou zároveň dobře recyklovatelné.
Kromě toho je nutné doložit biokompatibilitu, pokud je možný přímý nebo nepřímý kontakt s lidským tělem. Dvě normy jsou při tom klíčové: USP Class VI, kterou řada úřadů považuje za minimální požadavek a platí pro všechny aplikace uvnitř a na živém tkáni, a norma ISO 10993, mezinárodní norma pro biologické hodnocení lékařských produktů. Dále platí nařízení EU REACH a RoHS, jejichž shoda by měla být požadována již při nákupu. Všechny materiály musí pocházet od dodavatelů, kteří tyto požadavky prokazatelně splňují.
Výběr materiálu tak není pouze otázkou nákupu. Je to technické předběžné posouzení, které by mělo být ideálně hotové ještě před návrhem nástroje, nikoli až po něm.
Sterilní bariéra: co musí blister zvládnout
Blister musí být navržen tak, aby zůstal trvale těsnící a zároveň umožňoval kontrolované otevírání. V praxi to znamená například obvodový spojovací okraj, který je rovný a bez ostrých hran, aby spolehlivě držel. Zaoblené rádiusy usnadňují manipulaci, a dostatečná tloušťka materiálu zajišťuje potřebnou tvarovou stabilitu. Klíčová je však průběžná dokumentace: sériová čísla, čárové kódy a jednoznačné označení zajišťují, že balení lze kdykoli dokumentovat a úspěšně projít audity.
Kde se metoda dostává na hranice
Plastové hlubotiskové formy nenahradí vstřikování ve všech situacích. U velmi vysokých sérií se výhoda nákladů obrátí, protože vyšší náklady na vstřikovací formu se amortizují až od určitého objemu výroby. Také u velmi složitých geometrických tvarů s výraznými výstupky, jako jsou háky nebo žebra, a při velmi přesných tolerancích je vstřikování lepší:
U termoformování jsou běžné tolerance kolem ± 1 mm, zatímco u vstřikování jsou to ± 0,1 mm a u přesných dílů dokonce až ± 0,025 mm. Také rovnoměrné tloušťky stěn jsou u složitých tvarů při termoformování obtížnější dosáhnout, protože nástroj má kontakt s materiálem pouze z jedné strany, na rozdíl od vstřikování.
Závěr
Čisté prostředí pro hlubotisk není v lékařském oboru žádnou okrajovou technologií. V mnoha případech je dokonce ekonomicky výhodnější než vstřikování, zvláště tam, kde jsou série malé až střední a čas je kritickým faktorem. Hlavní výzvou není samotná metoda, ale bezchybné dokumentování, které vyžadují nařízení MDR a norma ISO 11607.
Moritz Bittner je spoluzakladatelem společnosti formary, platformy pro nákup plastových dílů metodou hlubotisku s partnerskou sítí přes 200 výrobců, která pokrývá mimo jiné výrobu ve sterilních podmínkách na různých hygienických úrovních.
formary
71522 Backnang
Německo