
- Wtrysk
- Przetłumaczone przez AI
Moritz Bittner
Tiefziehen geeignet für Reinräume
Dlaczego projekty z opakowaniami na leki odnoszą korzyści
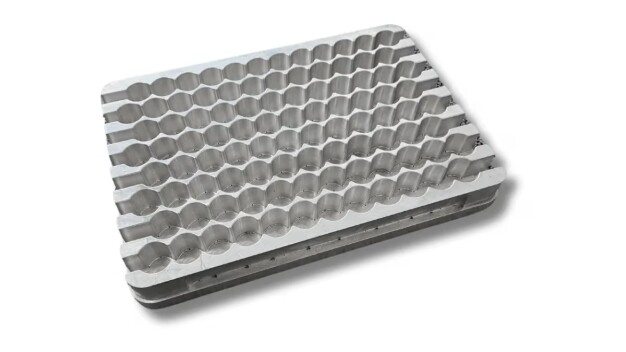
Ilustracja narzędzia do termoformowania z aluminium © formary
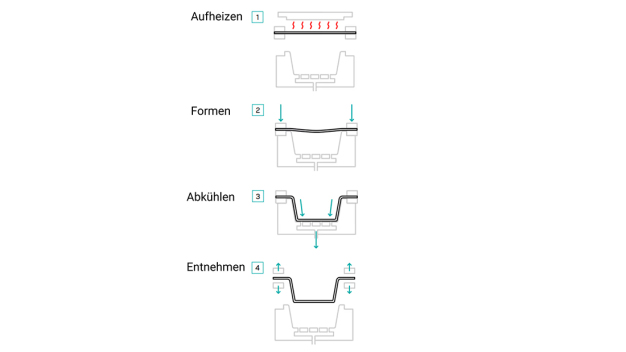
Ilustracja procesu głębokiego tłoczenia © formary
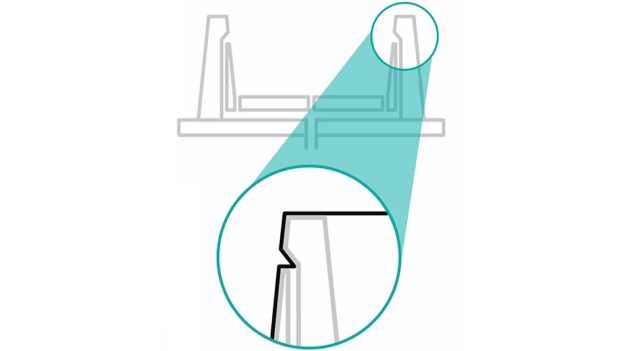
Rysunek podcięcia © formary
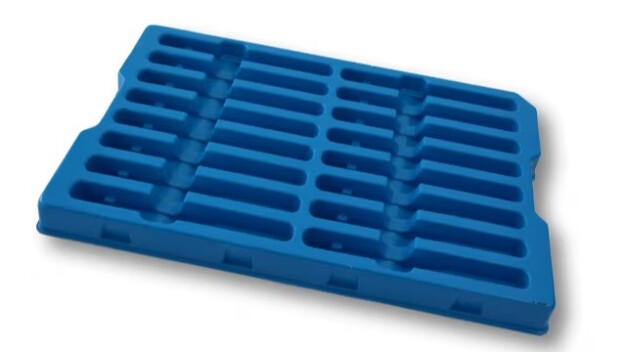
Ilustracja blistra do głębokiego tłoczenia dla zestawów diagnostycznych i testowych © formary
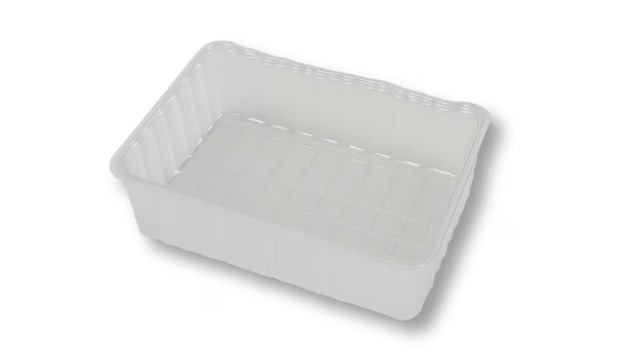
Pojemnik na narzędzia chirurgiczne i materiały eksploatacyjne z tworzywa PP © formary
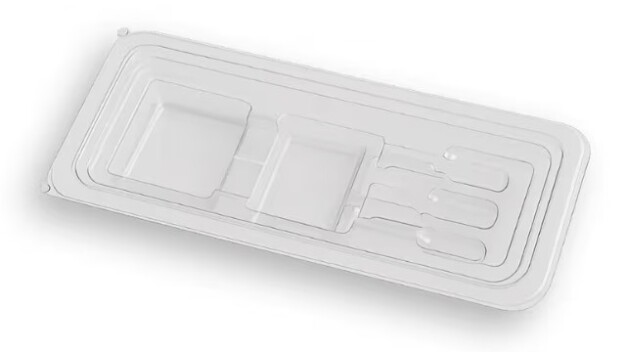
Przykład blisteru medycznego na strzykawki © formary
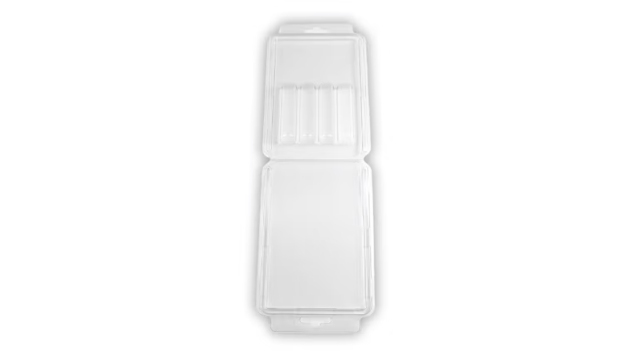
Zamykany blister z PET-G do zestawów dentystycznych © formary
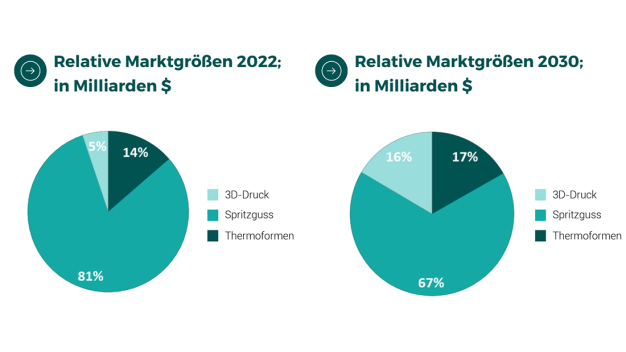
Rozmiary rynku procesów produkcji tworzyw sztucznych © formary
Medizinowe głębokie formy termoformowe, takie jak tacki na instrumenty czy wkładki do strzykawek, należą do najbardziej niepozornych, ale jednocześnie najbardziej wymagających pod względem regulacyjnym elementów w technice medycznej. Muszą one nie tylko działać mechanicznie, ale także przez cały okres trwałości utrzymywać sterylną barierę, czyli zapobiegać przenikaniu drobnoustrojów, a jednocześnie umożliwiać sterylne pobranie podczas użytkowania. To zaczyna się nie dopiero na etapie sterylizacji gotowego produktu, lecz już w samym środowisku produkcyjnym.
Głęboka termoformacja z tworzyw sztucznych często uważana jest za prostszy proces dla mniej krytycznych zastosowań, podczas gdy wtrysk jest postrzegany jako naturalny wybór dla skomplikowanych produktów medycznych. Ten artykuł pokazuje, że to wyobrażenie jest zbyt uproszczone. Opisuje, jak wygląda praktyczna produkcja głębokich form termoformowych w czystych pomieszczeniach, jakie wymagania stawia się wobec materiałów i ich sterylizowalności, gdzie przewaga narzędziowa nad wtryskiem jest szczególnie widoczna, oraz gdzie proces ten faktycznie napotyka swoje granice.
Dlaczego zapotrzebowanie rośnie właśnie teraz
Liczba operacji chirurgicznych stale rośnie, zarówno dzięki postępowi medycyny, jak i starzejącej się populacji. Z każdym kolejnym zabiegiem rośnie zapotrzebowanie na pojedynczo pakowane sterylne instrumenty i implanty. Jednocześnie produkty medyczne stają się coraz mniejsze, bardziej skomplikowane i wrażliwe. Kanyle, czujniki i narzędzia chirurgiczne potrzebują indywidualnych opakowań ochronnych, które często nie są dostępne w standardowych rozwiązaniach.
Dochodzi do tego trend, który jest odczuwalny bezpośrednio przez operatorów czystych pomieszczeń: firmy z branży medycznej coraz bardziej koncentrują się na swojej głównej działalności, powierzając rozwój i walidację opakowań zewnętrznym partnerom. Poszukiwani są więc partnerzy, którzy mogą elastycznie obsługiwać małe serie, próbne partie do badań klinicznych oraz produkty spersonalizowane, nie obniżając jednocześnie czasu wprowadzenia na rynek.
Wtrysk czy głęboka termoformacja: dwa sposoby na blister medyczny
Do produkcji opakowań z tworzyw sztucznych w branży medycznej dostępne są zasadniczo dwa sprawdzone procesy: wtrysk i głęboka termoformacja, zwana także formowaniem termicznym. Przy wtrysku stopiony plastik jest wstrzykiwany pod wysokim ciśnieniem do zamkniętego narzędzia formującego, co umożliwia uzyskanie bardzo precyzyjnych tolerancji i skomplikowanych geometrii trójwymiarowych z wycięciami. Natomiast w głębokiej termoformacji płytę lub folię z tworzywa sztucznego podgrzewa się i rozciąga nad otwartym narzędziem formującym.
Kluczowa różnica tkwi w samym narzędziu. Narzędzie do termoformowania kosztuje zazwyczaj od 500 do 10 000 euro i jest gotowe w ciągu jednego do dwóch tygodni. Narzędzie do wtrysku zaczyna się od około 20 000 euro i wymaga co najmniej dziesięciu tygodni na produkcję. Punkt opłacalności między tymi dwoma metodami zwykle mieści się w zakresie od 5 000 do 50 000 sztuk.
Dowodem na to, że ta kalkulacja coraz częściej nie działa dla głębokiej termoformacji, jest rynek. Branżowo, według najnowszych prognoz, głęboka termoformacja rośnie znacznie szybciej — o 8,1 procent, podczas gdy wtrysk o 4,8 procent. Do 2030 roku udział rynku formowania termicznego ma wzrosnąć do 17 procent, podczas gdy wtrysk, głównie dzięki rosnącemu rynkowi druku 3D, może stracić aż 14 punktów procentowych.
Do tego dochodzi fakt, że technicznie głęboka termoformacja również się rozwija. Metoda Twin-Sheet, w której dwie folie z tworzywa sztucznego są jednocześnie podgrzewane i formowane w zamkniętą przestrzeń, pozwala dziś na realizację geometrii, które wcześniej były dostępne głównie dla wtrysku. Również wysokiej jakości, widoczne elementy typu Class-A, są obecnie formowane termicznie, nie tylko proste tacki. A gdy narzędzie do głębokiej termoformacji wykonane jest z seryjnego materiału, takiego jak aluminium, można je bez problemu skalować do bardzo dużych, sześciocyfrowych serii produkcyjnych.
W branży medycznej należy jednak odpowiednio ocenić te liczby. Wtrysk wciąż będzie odgrywał kluczową rolę w najbliższej przyszłości. Prawdopodobniejszym scenariuszem jest stopniowa zmiana na głęboką termoformację wszędzie tam, gdzie jest to technicznie możliwe, a nie jej całkowite wyparcie.
Dlaczego warto produkować blister w czystym pomieszczeniu?
Dyrektywa MDR oraz norma ISO 11607 wyraźnie zwiększają wymagania wobec opakowań produktów medycznych. Głębokie formy termoformowe stały się standardowym rozwiązaniem, głównie dlatego, że proces ten jest zautomatyzowany, termicznie stabilny i powtarzalny, co dobrze współgra z warunkami czystych pomieszczeń.
Do tego dochodzi możliwość wyraźnego oznakowania, serializacji i kodowania kreskowego, co jest kluczowe dla zgodności z UDI i MDR. Stała jakość i łatwość dokumentacji znacznie ułatwiają audyty i walidacje.
Która klasa czystości jest istotna dla blisterów medycznych?
W praktyce sterylne opakowania pierwotne dla produktów medycznych zazwyczaj są produkowane w pomieszczeniach klasy ISO 8. Dotyczy to zarówno tacki na instrumenty, jak i blisterów kombinowanych, na przykład do zestawów strzykawek i kaniul, czy wkładek do opakowań na strzykawki. W przypadku opakowań, które nie muszą być sterylne, wystarczy często czyste środowisko produkcyjne bez pełnej klasyfikacji czystości.
Istnieją różne systemy klasyfikacji tych klas, w zależności od branży: ISO 14644-1 wyróżnia dziewięć klas i odnosi się do cząstek o rozmiarze od 0,1 do 5 µm. W farmacji powszechny jest również przewodnik EU-GMP z załącznikiem 1, który dzieli czyste pomieszczenia na klasy A do D. Również norma VDI 2083 określa, co zasadniczo stanowi czyste pomieszczenie i jak ono działa.
Co się zmienia w warunkach czystych pomieszczeń
Podstawowa zasada głębokiej termoformacji w czystych pomieszczeniach pozostaje taka sama. Płyta lub folia z tworzywa jest podgrzewana i rozciągana nad narzędziem formującym. Zmienia się jednak otoczenie: koncentracja unoszonych w powietrzu cząstek jest stale monitorowana i regulowana, personel nosi odzież czystą, a do pomieszczenia mogą trafiać tylko materiały i narzędzia spełniające określone standardy czystości. Do takich należą na przykład tworzywa o szczególnie niskim ścieraniu cząstek.
Dobór materiałów: więcej niż tylko czystość
W przypadku blisterów medycznych kluczowe są tworzywa sztuczne, które łączą sterylizowalność, odporność chemiczną, odporność na wysokie temperatury, stabilność wymiarową i wytrzymałość na rozciąganie. W praktyce różne materiały zyskały na popularności w zależności od zastosowania. PET jest odporne na działanie mikroorganizmów, dobrze się zgrzewa i jest bardzo przezroczyste, co ułatwia kontrolę wizualną. PP zapewnia doskonałą odporność na wysokie temperatury, chemikalia i alkohol, co czyni je szczególnie odpowiednimi do pojemników na próbki i leki. PC wyróżnia się wysoką odpornością na uderzenia i dobrą odpornością na temperaturę. PET-G często stosuje się do kombinowanych blisterów, gdy wymagana jest przezroczystość i odporność na uderzenia.
Wybór odpowiedniej metody sterylizacji zależy bezpośrednio od materiału. Etylenotlenek, promieniowanie gamma i para wodna to najczęstsze metody, ale nie każde tworzywo wytrzyma wszystkie z nich. Na przykład materiały monolityczne PP oferują biokompatybilność i sterylizowalność we wszystkich trzech metodach, a jednocześnie są łatwe do recyklingu.
Do tego dochodzi konieczność potwierdzenia biokompatybilności, gdy istnieje możliwość bezpośredniego lub pośredniego kontaktu z ludzkim ciałem. Kluczowe normy to USP Class VI, uważana przez wiele organów za minimalny wymóg, obowiązująca dla wszystkich zastosowań w i na żywym tkance, oraz norma ISO 10993, obejmująca międzynarodową serię ocen biologicznych produktów medycznych. Dodatkowo obowiązują rozporządzenia UE REACH i RoHS, których deklaracje zgodności należy już na etapie zamawiania pytać. Wszystkie materiały muszą pochodzić od dostawców, którzy udokumentują spełnianie tych wymagań.
Wybór materiału to nie tylko decyzja zakupowa. To również techniczne wstępne ustalenia, które powinny być podjęte jeszcze przed projektowaniem narzędzi, a nie dopiero po nim.
Sterylna bariera: czego oczekuje blister
Blister musi być tak zaprojektowany, aby na stałe pozostał szczelny, a jednocześnie umożliwiał kontrolowane otwieranie. W praktyce oznacza to między innymi ciągły, równy brzeg zgrzewu, wolny od ostrych krawędzi, aby zapewnić niezawodne uszczelnienie.
Zaokrąglone promienie ułatwiają obsługę, a odpowiednia grubość materiału zapewnia wymaganą stabilność kształtu. Kluczowa jest tutaj pełna dokumentacja: numery seryjne, kody kreskowe i wyraźne oznaczenia zapewniają, że opakowania mogą być zawsze odpowiednio zarejestrowane i poddane audytom.
Gdzie proces napotyka granice
Głęboka termoformacja z tworzyw sztucznych nie zastępuje w każdej sytuacji wtrysku. Przy bardzo dużych seriach koszty narzędzi wtryskowych zaczynają się opłacać dopiero od określonej wielkości produkcji, ponieważ wyższe koszty narzędzi do wtrysku zwracają się dopiero po pewnej liczbie sztuk. Również w przypadku bardzo skomplikowanych geometrii z wyraźnymi wycięciami, takimi jak haczyki czy żebra, oraz przy bardzo wąskich tolerancjach, wtrysk jest lepszy:
Podczas gdy tolerancje w termoformowaniu wynoszą zwykle ± 1 mm, wtrysk pozwala na ± 0,1 mm, a precyzyjne elementy nawet do ± 0,025 mm. Również jednolitość grubości ścianek w skomplikowanych kształtach jest trudniejsza do osiągnięcia w termoformowaniu, ponieważ narzędzie ma kontakt z materiałem tylko z jednej strony, w przeciwieństwie do wtrysku.
Podsumowanie
Proces głębokiego formowania w czystych pomieszczeniach nie jest już tylko niszowym rozwiązaniem dla blisterów medycznych. W wielu przypadkach jest nawet bardziej opłacalny niż wtrysk, szczególnie tam, gdzie wielkości serii są małe do średnich, a czas odgrywa kluczową rolę. Głównym wyzwaniem jest nie tyle sam proces, ile pełna dokumentacja, którą wymagają MDR i norma ISO 11607.
Moritz Bittner jest współzałożycielem firmy formary, platformy zakupowej dla głębokich elementów z tworzyw sztucznych, współpracującej z siecią ponad 200 producentów, obejmującą między innymi produkcję w czystych pomieszczeniach na różnych poziomach higieny.
formary
71522 Backnang
Niemcy