
- Spuitgieten
- Vertaald met AI
Moritz Bittner
Vacuümvormen geschikt voor cleanroomgebruik
Waarom medische blister-projecten hiervan profiteren
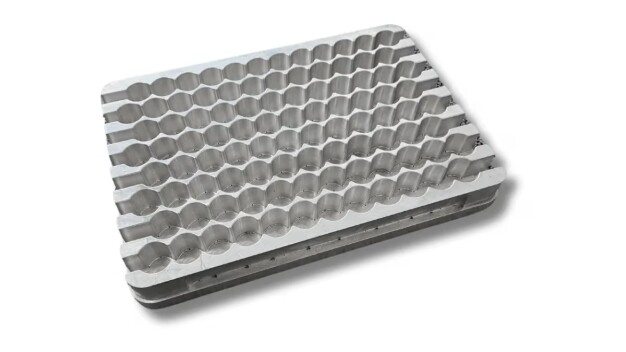
Abbildung eines Thermoform-Werkzeugs aus Aluminium © formary
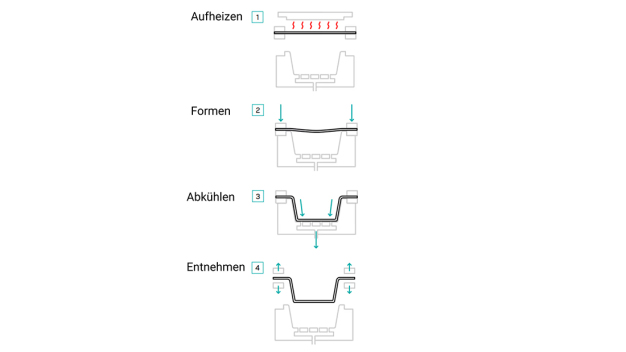
Afbeelding van het dieptrekproces © formary
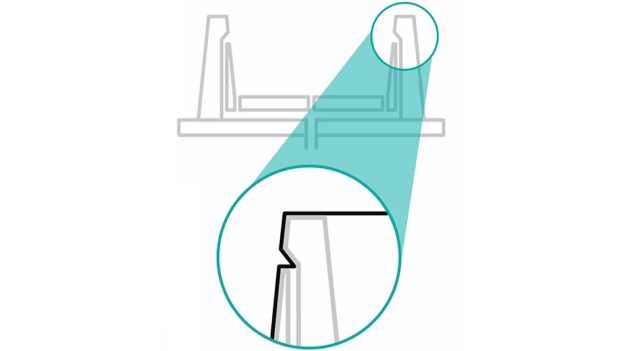
Afbeelding van een onderuitsnijding © formary
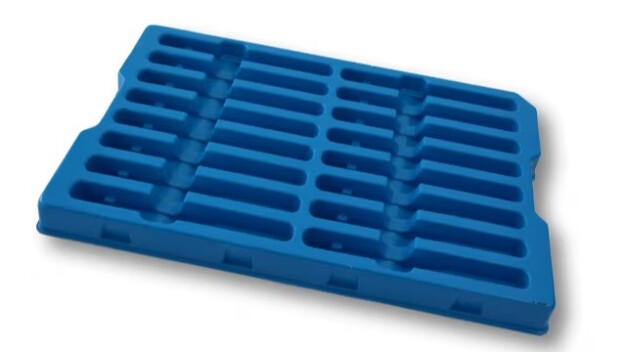
Afbeelding van een diepgetrokken blister voor diagnostische- en testkits © formary
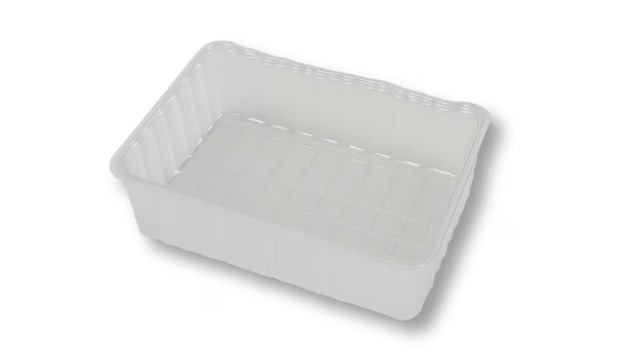
Container voor chirurgische instrumenten en verbruiksartikelen van PP-kunststof © formary
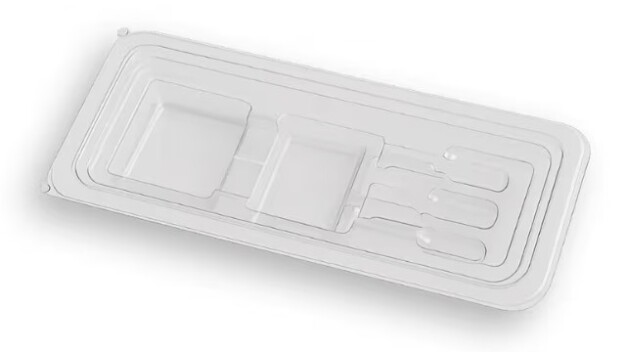
Voorbeeld van een medicijnblister voor spuiten © formary
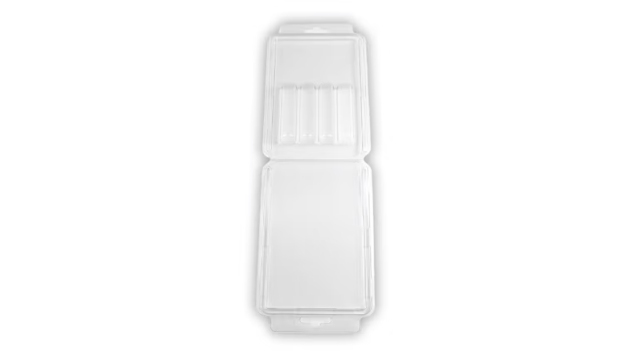
Verzegelbare blister van PET-G voor tandartssets © formary
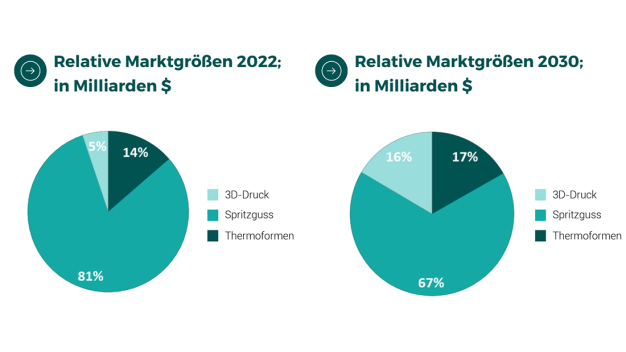
Marktgrößen der Kunststoff-Fertigungsverfahren © formary
Medische diepgetrokken blisters, zoals instrumentenbakjes of spuitinlays, behoren tot de onopvallendste, maar regulatorisch meest veeleisende onderdelen in de medische techniek. Want ze moeten niet alleen mechanisch functioneren, maar gedurende de gehele houdbaarheidsduur een steriele barrière handhaven, dus voorkomen dat micro-organismen binnendringen, en tegelijkertijd een steriele verwijdering tijdens gebruik mogelijk maken. Dit begint niet pas bij de sterilisatie van het eindproduct, maar al bij de productieomgeving zelf.
Het thermovormen van kunststof wordt daarbij vaak beschouwd als de eenvoudigere methode voor minder kritische toepassingen, terwijl spuitgieten wordt gezien als de voor de hand liggende keuze voor veeleisende medische producten. Deze bijdrage laat zien dat dit beeld te kort door de bocht is. Hij beschrijft hoe de cleanroomproductie van diepgetrokken blisters in de praktijk verloopt, welke eisen daarbij aan materiaal en sterilisatiebaarheid worden gesteld, waar het voordeel van gereedschap ten opzichte van spuitgieten vooral tot uiting komt, en waar de methode daadwerkelijk haar grenzen bereikt.
Waarom de vraag juist nu toeneemt
Het aantal chirurgische ingrepen neemt voortdurend toe, zowel door medische vooruitgang als door de vergrijzing van de bevolking. Bij elke extra ingreep groeit de behoefte aan individueel steriel verpakte instrumenten en implantaten. Tegelijkertijd worden medische producten over het algemeen kleiner, complexer en gevoeliger. Katheters, sensoren en chirurgische instrumenten hebben een op maat gemaakte beschermverpakking nodig, die standaardoplossingen vaak niet bieden.
Daarnaast is er een trend die direct merkbaar is voor operators van cleanrooms: MedTech-bedrijven richten zich steeds meer op hun kernactiviteiten en besteden de ontwikkeling en validatie van verpakkingen uit. Daarom worden partners gevraagd die kleine series, pilotladingen voor klinische studies en gepersonaliseerde producten flexibel kunnen afhandelen, zonder dat de time-to-market eronder lijdt.
Spuitgieten of thermovormen: twee wegen naar medische blisters
Voor de productie van kunststofverpakkingen in de medische sector staan in principe twee gevestigde processen ter beschikking: spuitgieten en thermoforming, ook wel kunststof dieptrekken genoemd. Bij spuitgieten wordt gesmolten kunststof onder hoge druk in een gesloten vorm gespoten, wat zeer strakke toleranties en complexe driedimensionale geometrieën met uitsparingen mogelijk maakt. Bij kunststof dieptrekken wordt daarentegen een kunststofplaat of -folie verwarmd en over een open vormwerkstuk getrokken.
Het belangrijkste verschil ligt in het gereedschap zelf. Een thermoform-gereedschap kost doorgaans tussen de 500 en 10.000 euro en wordt binnen één tot twee weken vervaardigd. Een spuitgietgereedschap begint daarentegen bij ongeveer 20.000 euro en vereist minimaal tien weken productie. Het economische omslagpunt tussen beide methoden ligt gewoonlijk tussen 5.000 en 50.000 stuks.
Dat deze berekening steeds minder opgaat voor dieptrekken, blijkt ook uit de markt. Branchebreed groeit kunststof dieptrekken volgens actuele prognoses met 8,1 procent veel sneller dan spuitgieten met 4,8 procent. Tot 2030 zou het marktaandeel van thermoforming stijgen tot 17 procent, terwijl spuitgieten, mede door de groeiende 3D-printmarkt, mogelijk 14 procentpunten kan verliezen.
Daarnaast heeft zich ook een technische ontwikkeling voorgedaan. Met de Twin-Sheet-techniek, waarbij twee kunststoffolies gelijktijdig worden verwarmd en tot een gesloten holle vorm worden gevormd, kunnen tegenwoordig geometrieën worden gerealiseerd die vroeger eerder voorbehouden waren aan spuitgieten. Ook hoogwaardige, zichtbare Class-A-achtige onderdelen worden inmiddels thermogevormd, niet alleen eenvoudige trays. En zodra een diepgetrokken gereedschap uit seriemateriaal zoals aluminium is vervaardigd, kan het zonder nabewerking worden opgeschaald naar zeer hoge, zescijferige aantallen.
Voor de medische sector moeten deze cijfers echter correct worden geïnterpreteerd. Spuitgieten zal hier op korte termijn een centrale rol blijven spelen. De waarschijnlijkere ontwikkeling is geen verdringingsstrijd, maar een geleidelijke overstap naar dieptrekken overal waar dat technisch mogelijk is.
Waarom medische blisters überhaupt in de cleanroom worden vervaardigd?
De MDR en ISO 11607 stellen duidelijk toenemende eisen aan verpakkingen voor medische producten. Diepgetrokken blisters zijn daarbij uitgegroeid tot de standaardoplossing, vooral omdat het dieptrekproces als automatiserbaar, thermisch stabiel en reproduceerbaar wordt beschouwd en zich daardoor goed met cleanroom-omstandigheden laat combineren.
Daarbij komt de mogelijkheid tot duidelijke etikettering, serialisatie en barcode, die centraal staan voor UDI- en MDR-conformiteit. Consistente kwaliteit en goede documentatie maken audits en validaties aanzienlijk eenvoudiger.
Welke cleanroomklasse is relevant voor medische blisters?
In de praktijk worden steriele primaire verpakkingen voor medische producten doorgaans in een cleanroom van klasse ISO 8 vervaardigd. Dit geldt voor instrumentenbakjes evenzeer als voor combinatiblisters, zoals voor spuit- en naaldensets, of voor verpakkingsinlays voor spuiten. Voor verpakkingen die niet steriel hoeven te zijn, volstaat vaak een schone productieruimte zonder volledige cleanroomclassificatie.
Voor de indeling van deze klassen bestaan verschillende systemen, afhankelijk van de branche: ISO 14644-1 onderscheidt negen klassen en verwijst naar deeltjesgroottes tussen 0,1 en 5 µm. In de farmacie is daarnaast de EU-GMP-richtlijn met annex 1 gangbaar, die cleanrooms indeelt in klassen A tot D. De VDI-richtlijn 2083 definieert op haar beurt wat een cleanroom in principe uitmaakt en hoe deze functioneert.
Wat verandert onder cleanroomomstandigheden
In essentie blijft het dieptrekproces onder cleanroomomstandigheden gelijk. Een kunststofplaat of -folie wordt verwarmd en over een vormwerkstuk getrokken. Wat verandert, is de omgeving: de concentratie van luchtgedragen deeltjes wordt continu gemonitord en gereguleerd, het personeel draagt cleanroomkleding, en er mogen alleen materialen en gereedschappen de ruimte in die voldoen aan de vastgestelde reinheidsnormen. Daaronder vallen bijvoorbeeld kunststoffen met een bijzonder lage deeltjesafschrijving.
Materiaalkeuze: meer dan alleen reinheid
Voor medische blisters zijn vooral kunststoffen relevant die sterilisatie, chemiebestendigheid, warmtevormbestendigheid, evenals dimensiestabiliteit en taaiheid combineren. In de praktijk zijn afhankelijk van de toepassing verschillende materialen ingeburgerd. PET is resistent tegen micro-organismen, goed te verzegelen en zeer transparant, wat visuele controle vergemakkelijkt. PP biedt een zeer goede warmtebestendigheid en chemische- en alcoholbestendigheid, en is daardoor bijzonder geschikt voor monster- en medicijnhouders. PC scoort met hoge slagvastheid en goede temperatuurbestendigheid. PET-G wordt vaak gebruikt voor combinatiblisters wanneer transparantie en slagvastheid gewenst zijn.
Welke sterilisatiemethode geschikt is, hangt direct af van het materiaal. Ethyleenoxid, gamma-straling en stoom zijn gangbare methoden, maar niet elk materiaal verdraagt elk daarvan. PP-monomaterialen bieden bijvoorbeeld biocompatibiliteit en sterilisatiebaarheid via alle drie de methoden en zijn tegelijk goed recyclebaar.
Daarnaast is het bewijs van biocompatibiliteit vereist zodra er direct of indirect contact met het menselijk lichaam mogelijk is. Twee normen zijn daarbij doorslaggevend: de USP Class VI, die door veel autoriteiten wordt beschouwd als de minimumeis en geldt voor alle toepassingen in en aan levend weefsel, en de ISO 10993, een internationale normreeks voor de biologische beoordeling van medische producten. Daarnaast worden de EU-verordeningen REACH en RoHS gehanteerd, waarvan de conformiteitsverklaringen al in de inkoopfase moeten worden aangevraagd. Want alle materialen moeten afkomstig zijn van leveranciers die aan deze eisen kunnen voldoen.
De materiaalkeuze is daarmee geen louter inkoopbeslissing. Het is een technische vooronderzoek dat idealiter al vóór de gereedschapsuitvoering plaatsvindt en niet pas daarna.
De steriele barrière: wat de blister moet kunnen
De blister moet zo worden ontworpen dat hij langdurig dicht blijft en toch gecontroleerd kan worden geopend. In de praktijk betekent dat onder andere een rondom lopende verzegelrand, die vlak en zonder bramen is uitgevoerd, zodat de afdichting betrouwbaar blijft.
Afgeronde radiusen ondersteunen een veilige handling, en een voldoende materiaaldikte zorgt voor de benodigde vormstabiliteit. Cruciaal is daarbij de doorlopende documentatie: serienummers, barcodes en duidelijke markeringen zorgen ervoor dat verpakkingen te allen tijde kunnen worden gedocumenteerd en audits kunnen worden doorstaan.
Waar de methode haar grenzen bereikt
Kunststof dieptrekken vervangt spuitgieten niet in elke situatie. Bij zeer hoge aantallen keert het kostenvoordeel zich om, omdat de hogere gereedschapskosten van spuitgieten pas bij een bepaalde batchgrootte worden terugverdiend. Ook bij zeer complexe geometrieën met uitgesproken uitsparingen zoals haken of ribben, en bij zeer strakke toleranties is spuitgieten superieur:
Terwijl bij thermoforming toleranties van ongeveer ± 1 mm gebruikelijk zijn, zijn bij spuitgieten ± 0,1 mm en bij precisiedelen zelfs tot ± 0,025 mm mogelijk. Ook gelijkmatige wanddiktes zijn in complexe vormen bij thermoforming moeilijker te bereiken, omdat het gereedschap anders dan bij spuitgieten slechts éénzijdig contact met het materiaal heeft.
Conclusie
Het cleanroomgeschikte dieptrekken is geen nicheprocedure voor medische blisters. In veel gevallen is het zelfs de economisch meest voordelige keuze ten opzichte van spuitgieten, vooral daar waar de batchgroottes klein tot middelgroot blijven en tijd een kritische factor is. De echte uitdaging ligt daarbij minder in de methode zelf dan in de ononderbroken documentatie die MDR en ISO 11607 eisen.
Moritz Bittner is medeoprichter van formary, een inkoopplatform voor kunststof diepgetrokken onderdelen met een partnernetwerk van meer dan 200 fabrikanten, dat onder andere de cleanroomproductie op verschillende hygiëneniveaus ondersteunt.
formary
71522 Backnang
Duitsland