
- Powierzchnia
- Przetłumaczone przez AI
Obróbka skrawaniem tworzyw sztucznych na potrzeby produkcji chipów
NeoMill-Diamond-FlyCutter do uzyskiwania czystych powierzchni
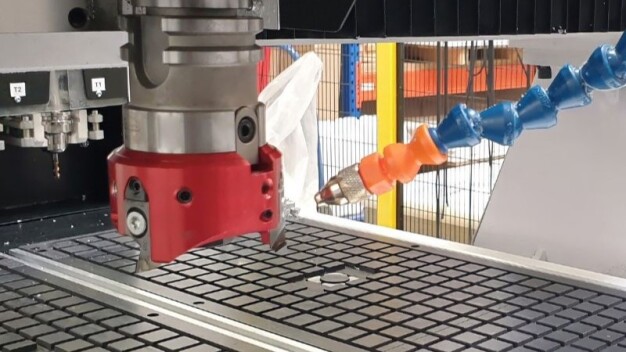
Lekki frez HSC NeoMill-Diamond-FlyCutter firmy MAPAL idealnie nadaje się do obróbki powierzchni elementów z tworzyw sztucznych mocowanych przez M-O-T na stole próżniowym, w oprawce BT30. ©MAPAL
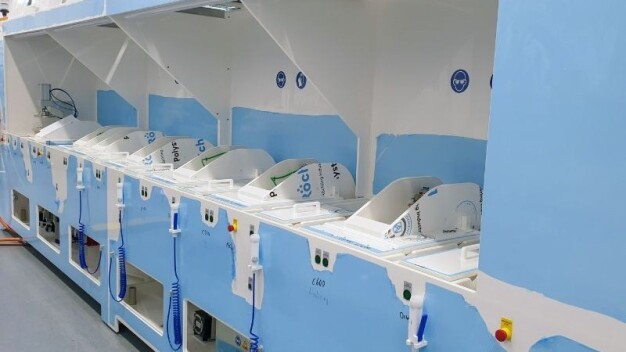
Z przodu instalacji M-O-T znajdują się obok siebie różne cele procesowe, w których producenci mikrochipów obrabiają płytki krzemowe. ©MAPAL
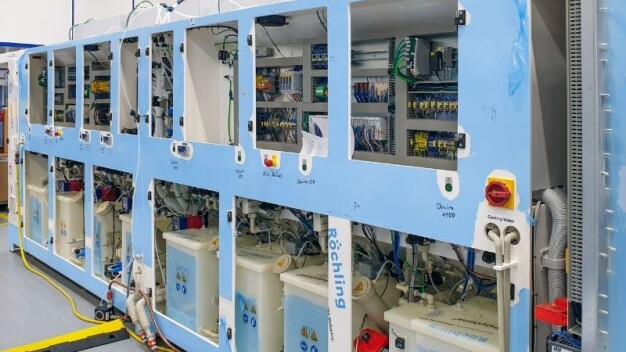
Z tyłu, u góry, znajduje się elektronika urządzenia, natomiast na dole umieszczono zbiorniki zasilające na ciecze, takie jak kwasy, zasady i rozpuszczalniki. ©MAPAL
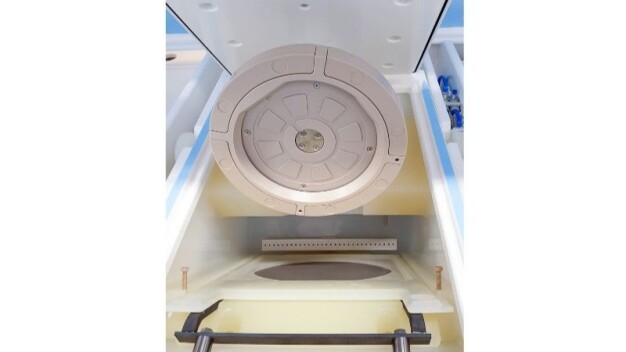
Komórki procesowe przyjmują u użytkowników okrągłe płytki krzemowe, które są poddawane działaniu chemikaliów w często wielogodzinnych procesach. ©MAPAL
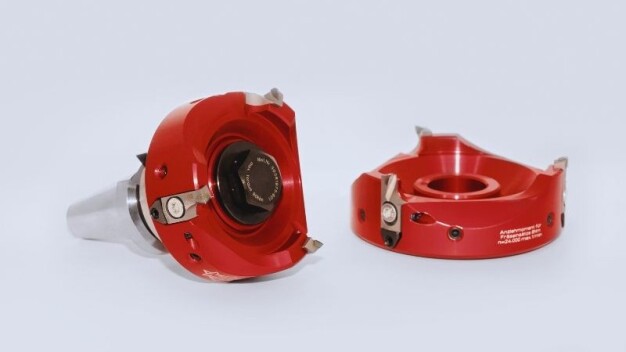
Trzyostrzowy NeoMill-Diamond-FlyCutter z płytkami frezarskimi wyposażonymi w PKD został specjalnie opracowany do niestabilnej obróbki i małych powierzchni styku. ©MAPAL
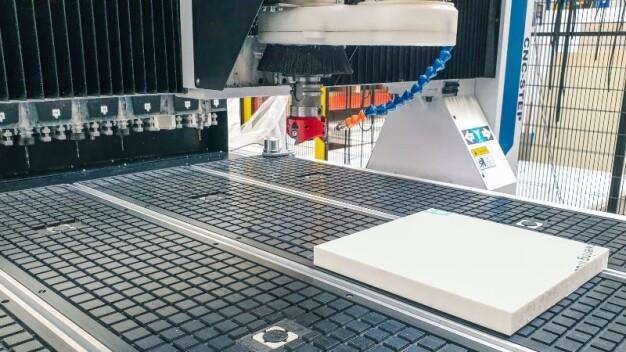
Na stole roboczym maszyny M-O-T można mocować próżniowo elementy o wymiarach do 1 000 × 1 000 mm. Dzięki niskiemu naciskowi skrawania frez NeoMill-Diamond-FlyCutter firmy MAPAL idealnie nadaje się do frezowania płyt. ©MAPAL
Podstawową działalnością firmy M-O-T Mikro- und Oberflächentechnik GmbH z Saarbrücken jest produkcja urządzeń do wytwarzania mikrochipów. W dążeniu do samodzielnego wytwarzania jak największej liczby potrzebnych do tego elementów z tworzyw sztucznych przedsiębiorstwo znacznie posunęło się naprzód dzięki zastosowaniu głowicy NeoMill-Diamond-FlyCutter firmy MAPAL.
Założona w 2001 roku firma M-O-T Mikro- und Oberflächentechnik GmbH od 2011 roku należy do grupy przedsiębiorstw Woll i uzupełnia ofertę wszechstronnego producenta maszyn specjalnych o wytwarzanie instalacji do procesów chemicznych na mokro dla obszarów mikrosystemów i półprzewodników. Specjalistyczna firma, zatrudniająca niespełna 30 pracowników, jest w pełni zintegrowana z grupą, co widoczne jest również pod względem przestrzennym: M-O-T zajmuje trzy pomieszczenia pośrodku hali produkcyjnej firmy Woll.
W tym obszarze wiele rzeczy wygląda inaczej niż w pozostałej części produkcji, ukierunkowanej przede wszystkim na obróbkę metali. Obuwie używane na zewnątrz jest tu niedozwolone, a w pomieszczeniach stale panuje lekkie nadciśnienie. Jak wyjaśnia kierownik produkcji Mike Jakob, produkcja nie odbywa się wprawdzie w pomieszczeniu czystym, lecz w strefie czystej. Zanieczyszczenia wnoszone z zewnątrz mogłyby zmieniać wartości w precyzyjnie działających instalacjach, a tym samym zagrażać procesowi. U klientów urządzenia są później eksploatowane w pomieszczeniach czystych.
Poza zamontowaną elektroniką instalacje są praktycznie w całości wykonane z tworzyw sztucznych i mają budowę modułową, dostosowaną do poszczególnych etapów procesu, które są kolejno wymagane w produkcji półprzewodników. Z przodu ustawione są obok siebie komory procesowe, do których wkłada się do obróbki płytki krzemowe. Z tyłu maszyny znajdują się zbiorniki zasilające z niezbędnymi cieczami, najczęściej kwasami, zasadami i rozpuszczalnikami. W razie potrzeby możliwe jest również galwanizowanie. W zależności od zastosowania obróbka powierzchni na indywidualnie projektowanych instalacjach M-O-T odbywa się przed naświetlaniem wafli lub po nim. Dzięki zakupionym komponentom fotolitografię można także zintegrować bezpośrednio z instalacją.
Tworzywa sztuczne zależnie od zastosowania
Do produkcji zbiorników przeznaczonych do procesów i przechowywania chemikaliów firma M-O-T stosuje zazwyczaj płyty, które są ze sobą zgrzewane za pomocą termicznej metody łączenia. Wykorzystywane są przy tym różne tworzywa sztuczne, których dobór zależy przede wszystkim od zastosowanych chemikaliów i temperatury procesu. Najczęściej stosuje się PP lub PVC, jednak w niektórych przypadkach wymagane są również odporne na wysoką temperaturę PEEK albo całkowicie odporne na działanie kwasów PVDF. Jeśli występuje jednocześnie kilka ekstremalnych wymagań, często najlepszym wyborem jest PTFE, znany również jako teflon.
Liczba budowanych instalacji znacznie wzrosła w ostatnich latach. Podczas gdy w 2021 roku było ich jeszcze pięć lub sześć rocznie, dziś M-O-T dostarcza od 20 do 30 urządzeń. Występują jednak wahania zależne od sytuacji rynkowej, która z kolei zależy od rozwoju globalnego rynku półprzewodników. Ponadto instalacje stają się coraz bardziej złożone. Początkowo produkcja opierała się głównie na dostawcach zewnętrznych. Fakt, że od 2022 roku firma M-O-T stawia na własną produkcję, ma również związek z problemami jakościowymi dotyczącymi dostarczanych części: w gotowych instalacjach wielokrotnie dochodziło do nieszczelności.
Sposób obróbki płyt z tworzyw sztucznych przez M-O-T początkowo wydaje się dość osobliwy: maszyna pochodzi z modelarstwa, narzędzie zostało opracowane do frezowania aluminium, a chłodziwo (KSS) jest właściwie środkiem dezynfekującym. Jednak do zastosowań u producenta instalacji z Saarbrücken ta nietypowa kombinacja okazuje się bardzo celowa.
Po roku poszukiwań NeoMill-Diamond-FlyCutter przynosi rozwiązanie
Wybrano otwartą frezarkę bramową T-Rex producenta CNC-Step. Do mocowania narzędzia służy niewielki interfejs SK30, a na stole próżniowym można mocować przedmioty obrabiane o wymiarach do 1 000 x 1 000 mm. Trudne okazało się znalezienie odpowiedniego narzędzia do planowanych obróbek, w których najważniejsza była wysoka jakość powierzchni. Mike Jakob relacjonuje: „Nie byliśmy zadowoleni z jakości osiąganej na początku. Przez rok szukałem odpowiedniej głowicy frezarskiej, ale nikt nie był w stanie zaoferować nam czegoś naprawdę odpowiedniego do wykańczania powierzchni. Na targach AMB 2024 w Stuttgarcie znalazłem rozwiązanie w firmie MAPAL, która miała w ofercie frez z naszym mocowaniem”.
Wspólnie z technikiem zastosowań Klausem-Dieterem Leickiem z firmy MAPAL opracowano najlepsze rozwiązanie możliwe do zastosowania na posiadanej maszynie. Wybór padł na głowicę NeoMill-Diamond-FlyCutter o średnicy 63 mm. „Narzędzie to opracowaliśmy pierwotnie do obróbki aluminiowych komponentów w przemyśle elektronicznym, gdzie chodziło o uzyskanie możliwie perfekcyjnych powierzchni podczas frezowania płaszczyzn” – relacjonuje Leander Bolz z działu Component Management firmy MAPAL. Producent narzędzia z Aalen od razu był przekonany, że rozwiązanie sprawdzi się również w przypadku tworzyw sztucznych, tym bardziej że od początku zostało zaprojektowane z myślą o krytycznych koncepcjach maszyn, takich jak małe wrzeciona i mocowanie próżniowe.
Dzięki specjalnej geometrii ostrzy lekki, trzyostrzowy frez zmniejsza siłę skrawania i stosunkowo szybko usuwa wióry ze strefy skrawania. Niska siła skrawania była już podczas frezowania powierzchni aluminiowych decydującą cechą narzędzia. Dzięki odpowiedniemu doborowi materiału ostrza firma MAPAL może dostosować narzędzie do różnych materiałów.
Firma M-O-T jest bardzo zadowolona z często stosowanej obecnie głowicy NeoMill-Diamond-FlyCutter, która okazała się prawdziwym przełomem w obróbce powierzchni. Gdy kupowano frezarkę, pracownicy początkowo mieli na myśli jedynie obróbkę drzwi do korpusów. Stopniowo jednak do produkcji własnej włączano coraz więcej komponentów. Zbiorniki zasilające na potrzebne chemikalia firma M-O-T wytwarza obecnie w całości samodzielnie, a w przyszłości chce również własnymi siłami produkować komory procesowe. Specjalne komponenty, takie jak wanny procesowe z teflonu, nadal są wytwarzane przez firmy zewnętrzne. NeoMill-Diamond-FlyCutter firma M-O-T wykorzystuje do frezowania płaszczyzn płyt. Do obróbki bocznej i wykańczania konturów stosowane jest kolejne narzędzie firmy MAPAL – frez trzpieniowy z ostrzami z PKD.
Optymalizacja będzie kontynuowana
Dział Mike’a Jakoba nie uważa jeszcze, że osiągnął cel. Nadal prowadzone będą eksperymenty z chłodziwem, aby zoptymalizować jakość powierzchni i chronić narzędzie. Zwłaszcza obróbka sztywnego i kruchego PVDF niekiedy powodowała uszkodzenia ostrzy z PKD głowicy NeoMill-Diamond-FlyCutter. Jednak firma M-O-T ma bardzo ograniczony wybór chłodziwa. Olej nie wchodzi w grę, aby również tą drogą nie wprowadzać do instalacji zanieczyszczeń, które mogłyby na przykład wpływać na wartość pH lub inne parametry procesu. Z tego samego powodu do obszaru produkcyjnego M-O-T nie mogą przedostawać się również wióry metalowe. Ze względu na bardzo szybkie odparowywanie jako chłodziwo wybrano izopropanol. Ponieważ jednak powoduje on znaczną uciążliwość zapachową, jego stosowanie przy maszynie jest możliwe tylko w ograniczonym zakresie.
Tworzywa sztuczne stawiają szczególne wymagania również w zakresie chłodzenia, jak opisuje Robin Kollmann, odpowiedzialny w M-O-T za obróbkę frezarską: „Tworzywo sztuczne pochłania mniej ciepła niż aluminium, przez co ciepło nie może być wystarczająco szybko odprowadzane z komponentu. Wióry mogą się stapiać lub zbijać w grudki, co zwiększa nacisk i potencjalnie uszkadza ostrze. W takiej sytuacji jakość powierzchni również nie jest tak dobra, jak byśmy sobie tego życzyli”. Podczas obróbki w jednym przejściu frezowane jest 0,3 mm materiału. W zależności od materiału i klasy jakości naddatek wynosi do 1 mm.
Aby podczas obróbki nie wytwarzać zbyt dużej ilości ciepła, firma M-O-T pracuje obecnie z prędkością obrotową 6 000 obr./min i posuwem 1 200 mm/min. Oznacza to, że pracownicy produkcji pozostają znacznie poniżej wartości początkowo zaproponowanych przez MAPAL, które już wcześniej ustalono na poziomie niższym niż w przypadku obróbki aluminium. Nie zebrano jeszcze wystarczającego doświadczenia, aby ocenić wpływ chłodzenia izopropanolem na trwałość ostrza. Równolegle firma M-O-T rozpoczęła testy nowego środka chłodzącego na bazie wody. W ramach prób pracownicy chcą również przetestować wyższe prędkości skrawania.
Tymczasem z powodzeniem przetestowano kolejny etap optymalizacji: firma M-O-T sprawdziła większą wersję głowicy NeoMill-Diamond-FlyCutter o średnicy 100 mm, a następnie zamówiła to narzędzie. Wymiana w systemie modułowym jest możliwa bez większego nakładu pracy, ponieważ wszystkie średnice głowic frezarskich oferowane przez MAPAL – od 63 do 160 mm – są montowane na tym samym trzpieniu mocującym. Pokazuje to, że firma MAPAL nie tylko wspiera zastosowanie odpowiednim narzędziem, lecz także w stałej współpracy z klientem opracowuje kolejne sposoby zwiększania produktywności.
MAPAL Dr. Kress SE & Co. KG
73431 Aalen
Niemcy